

_zkmmzopp1k.jpg)
Talaşlı imalat ve metal şekillendirme tesislerinde ham maddelerin işleme parkuruna girmeden önceki ilk durağı kesim hatlarıdır. İster profil, ister dolu mil, ister boru kesilsin; kesim kalitesini belirleyen en kritik gösterge parçanın ayrılma kenarında oluşan yüzey düzgünlüğüdür. Ancak kesim sonrasında kenarlarda meydana gelen aşırı metal çapak oluşumu, üretimin en sık karşılaşılan can sıkıcı problemlerinden biridir. Çapaklar sadece parçanın ölçüsel doğruluğunu bozmakla kalmaz; sonraki mengene bağlama operasyonlarında eksen kaçıklığına, operatörler için kesilme riskine ve gereksiz ek çapak alma işçiliğine yol açar. Bu teknik rehberde çapak nedir, kesim esnasında neden meydana gelir ve temiz kesim elde etmek için hangi parametrelerin optimize edilmesi gerektiğini inceliyoruz.
1. Çapak Nedir ve Kesim Esnasında Neden Oluşur?
Metal kesme operasyonlarında çapak; kesici takımın malzemeyi talaş kaldırarak ayırması esnasında, kesim sonuna doğru plastik deformasyona uğrayan metalin kopmak yerine kenarlara doğru akması ve sarkması sonucu oluşan keskin fazlalıktır.
Kesme takımı malzemenin içine ilerledikçe önündeki metali kayma gerilmesiyle öteler. Malzemenin kesitinin sonuna yaklaşıldığında, geride kalan ince metal tabakası takımın uyguladığı kesme kuvvetine dayanamaz ve elastik-plastik sınırını aşarak parçanın tabanında veya çıkış ağzında sert bir çıkıntı (tırnak) halinde kalır.
2. Metal Kesiminde Çapak Oluşumunu Tetikleyen 4 Kritik Hata
Kenarlarda oluşan aşırı çapağın arkasında çoğunlukla mekanik parametrelerin yanlış ayarlanması yatar:
- 1. Aşınmış veya Kör Bıçak Kullanımı: Kesici dişlerin veya testere elmaslarının kesme kenarı yuvarlandığında, takım malzemeyi kesmek yerine ezmeye (ovalamaya) başlar. Ezilerek ısı transferi artan metal erimeye ve dışarı doğru akmaya meyilli hale gelir.
- 2. Hatalı İlerleme (Baskı) Hızı: Testerenin malzemeye dalma hızı (hidrolik iniş baskısı) çok yüksek olduğunda takım malzemeyi koparmaya zorlar; gereğinden çok yavaş olduğunda ise takım malzeme üzerinde sürtünme yaparak gereksiz ısı üretir ve çapaklanmayı artırır.
- 3. Yanlış Diş Sayısı (TPI) Seçimi: İnce etli boru veya profillerde malzeme kalınlığına göre çok kaba dişli (düşük TPI) bir bıçak kullanıldığında, dişler malzemeyi yakalayıp yırtarak yoğun çapak bırakır. Et kalınlığında aynı anda en az 3-4 dişin temasta olması gerekir.
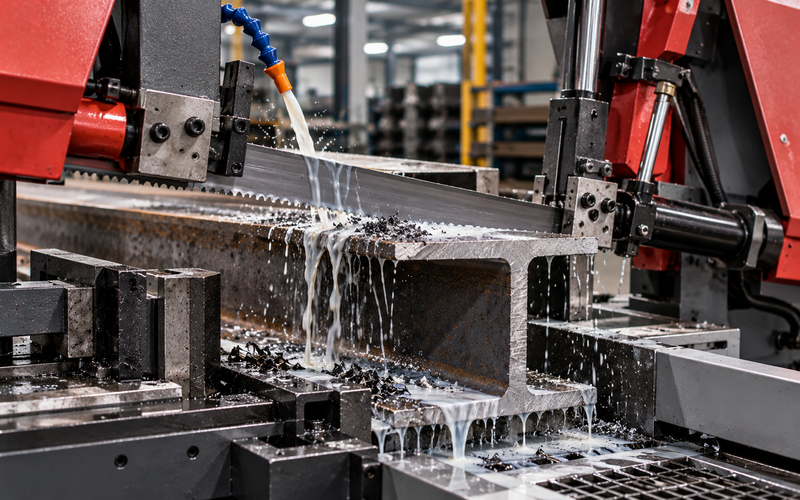
- 4. Yetersiz Soğutma Sıvısı: Kesme bölgesinin yağlanmaması ve aşırı ısınması, kesilen talaşın parçanın kenarına kaynamasına (yapışmasına) neden olur.
Doğru kesim parametrelerini belirlerken malzeme kesitine uygun doğru tezgah tipinin seçilmesi büyük önem taşır; metal kesiminde daire testere mi şerit testere mi: doğru makineyi belirleme rehberi içeriğimizde de açıklandığı gibi dolu kütükler ile ince profillerin kesim dinamiği birbirinden tamamen farklıdır.
3. Çapaksız ve Temiz Kesim Elde Etmenin Yolları
Kesim kalitesini artırmak ve ikincil tesviye operasyonlarını minimuma indirmek için şu adımlar takip edilmelidir:
- Rijit Tezgah ve Mengene Bağlantısı: Malzemenin kesim esnasında en ufak bir titreşim veya dönme hareketi yapması anında çapağa dönüşür. Güçlü bir döküm gövdeye ve hidrolik mengene sıkma sistemine sahip endüstriyel bir testere tezgahı, kesim hattındaki titreşimleri sönümleyerek pürüzsüz çıkış sağlar.
- Bıçak Gerginliğinin Doğru Ayarlanması: Özellikle şerit testerelerde bıçak gerginliği tolerans dışına çıktığında bant kesim hattında gezinir ve çıkışta kalın bir çapak dudağı bırakır.
- Kesme Hızı ve Devir Dengesi: Sert çeliklerde şerit hızı düşürülmeli, alüminyum ve yumuşak malzemelerde ise yüksek çizgisel hızlar tercih edilmelidir.
4. Oluşan Çapak Nasıl Temizlenir?
Tüm parametreler optimize edilse dahi bazı mikro alaşımlarda çıkış kenarında minimal çapaklar kalabilir. Bu çapakları temizlemek için endüstriyel çapak alma yöntemleri kullanılır:
- Mekanik Çapak Alma (Raspa ve Döner Fırçalar): Delik içleri ve boru ağızları için üçgen raspalar veya tezgah fırçaları pratik bir çözüm sunar.
- Pah Kırma Operasyonları: CNC veya manuel frezelerde 45 derecelik pah frezeleri ile kesim kenarları kırılır; böylece parçaya hem güvenli bir doku hem de montaj kolaylığı kazandırılır.
- Tamburlama (Vibrasyon): Yüksek adetli küçük metal parçalar, abrazif taşlar ve kimyasal sıvılarla dolu vibrasyon kazanlarına atılarak kenarları homojen şekilde yuvarlatılır.
Çapak Bir Sonuçtur, Sebebi Parametrelerde Arayın
Metal kesim çapak problemleri kader değildir; doğru kesici takım, uygun ilerleme baskısı ve düzenli soğutma sıvısı akışıyla kontrol altına alınabilir bir fiziksel süreçtir. Çapağın kaynağında engellenmesi, atölyenizde saatler süren manuel tesviye işçiliğini ortadan kaldırır, takım maliyetlerini düşürür ve sonraki imalat istasyonlarına hazır, standart ve kaliteli yarı mamuller aktarmanızı sağlar.