_zkmmzopp1k.jpg)
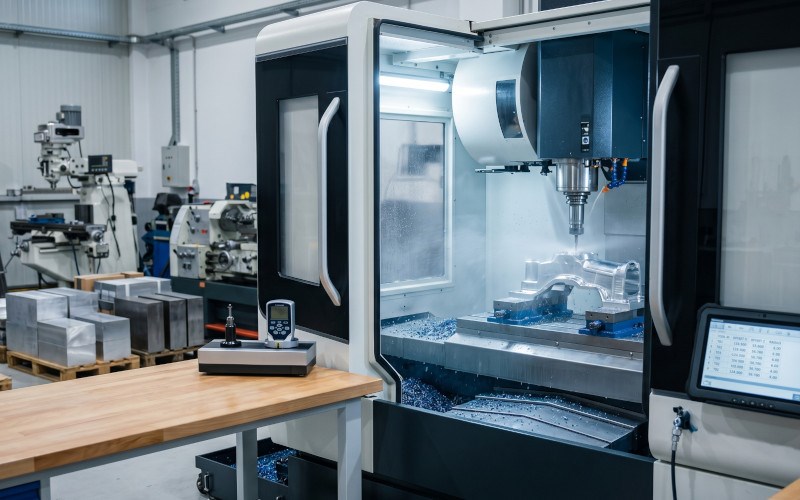
Modern bir üretim tesisinde CNC tezgahı, bir para basma makinesi gibidir; ancak bu makinenin çalışması için "talaş kaldırması" gerekir. Verimlilik kaybı, teorik kapasite ile gerçek üretim arasındaki farktır. Çoğu atölyede bu kayıplar %20 ile %50 arasında değişebilir. Peki, bu zaman nereye gidiyor?
1. Ayar ve Kurulum (Setup) Süreleri
Üretimdeki en büyük zaman hırsızı kuşkusuz kurulumdur. Bir parçadan diğerine geçerken geçen her dakika, doğrudan ciro kaybıdır.
-
Sıfırlama Hataları: İş parçasını tezgaha bağlayıp her seferinde manuel olarak sıfır noktası aramak ciddi bir kayıptır. Verimli bir akış için CNC Takım Ofseti ve Sıfır Noktası Yönetimi stratejilerini otomatize etmek gerekir.
-
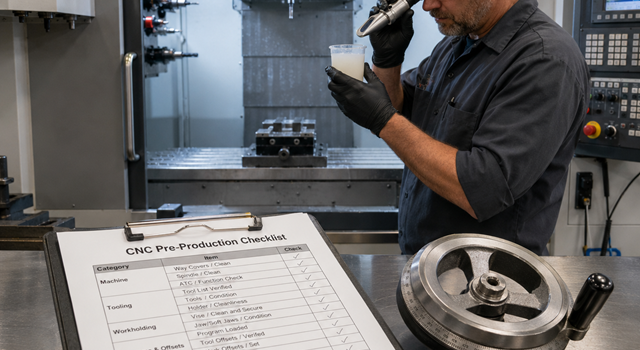
Hazırlıksızlık: Takımların, mengenelerin veya ham malzemenin tezgah başında hazır olmaması, operatörün tezgahı durdurup atölyede "gezmesine" neden olur.
2. İş Tipine Uygun Olmayan Tezgâh Seçimi
Her operasyon her tezgahta yapılır ancak verimlilik aynı kalmaz. Yanlış tezgah seçimi, süreçlerin gereksiz yere uzamasına neden olur.
-
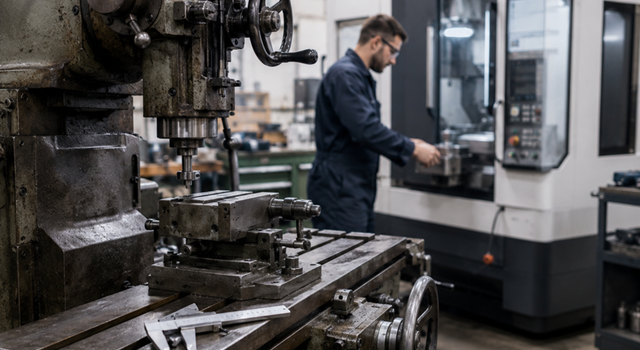
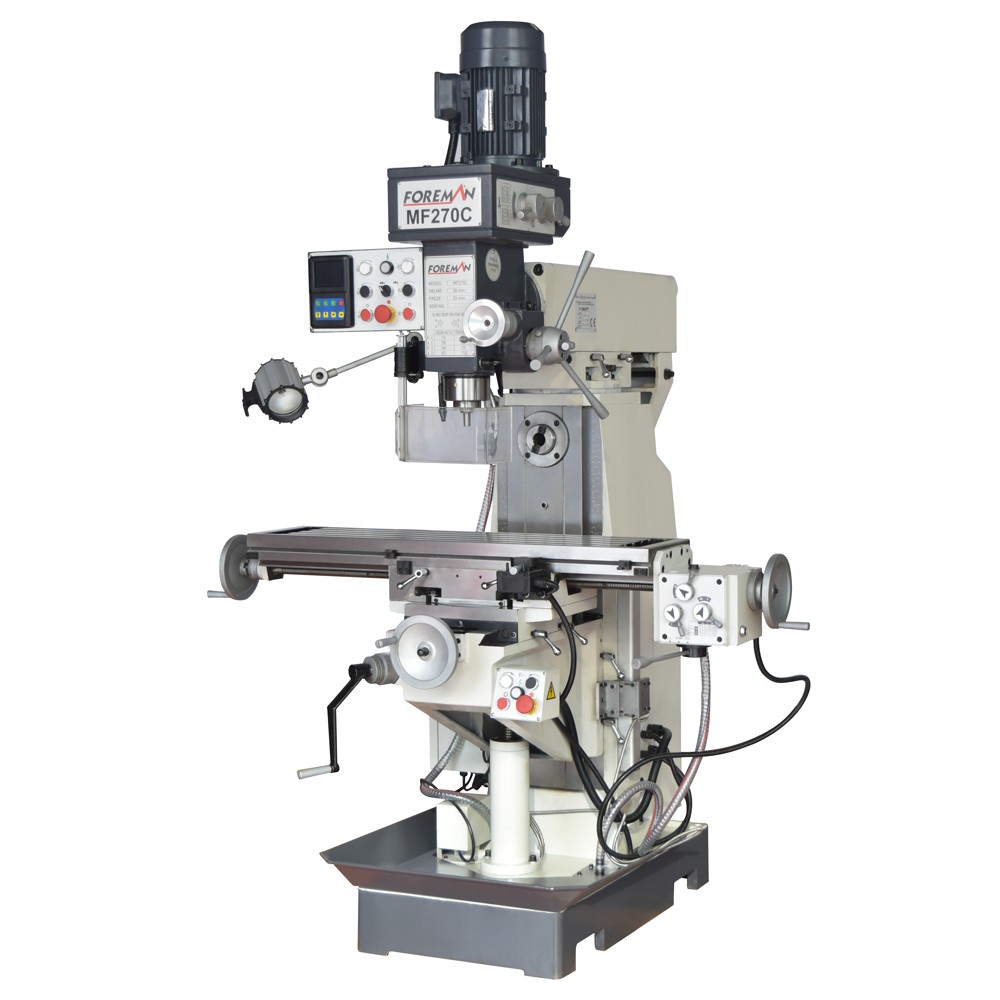
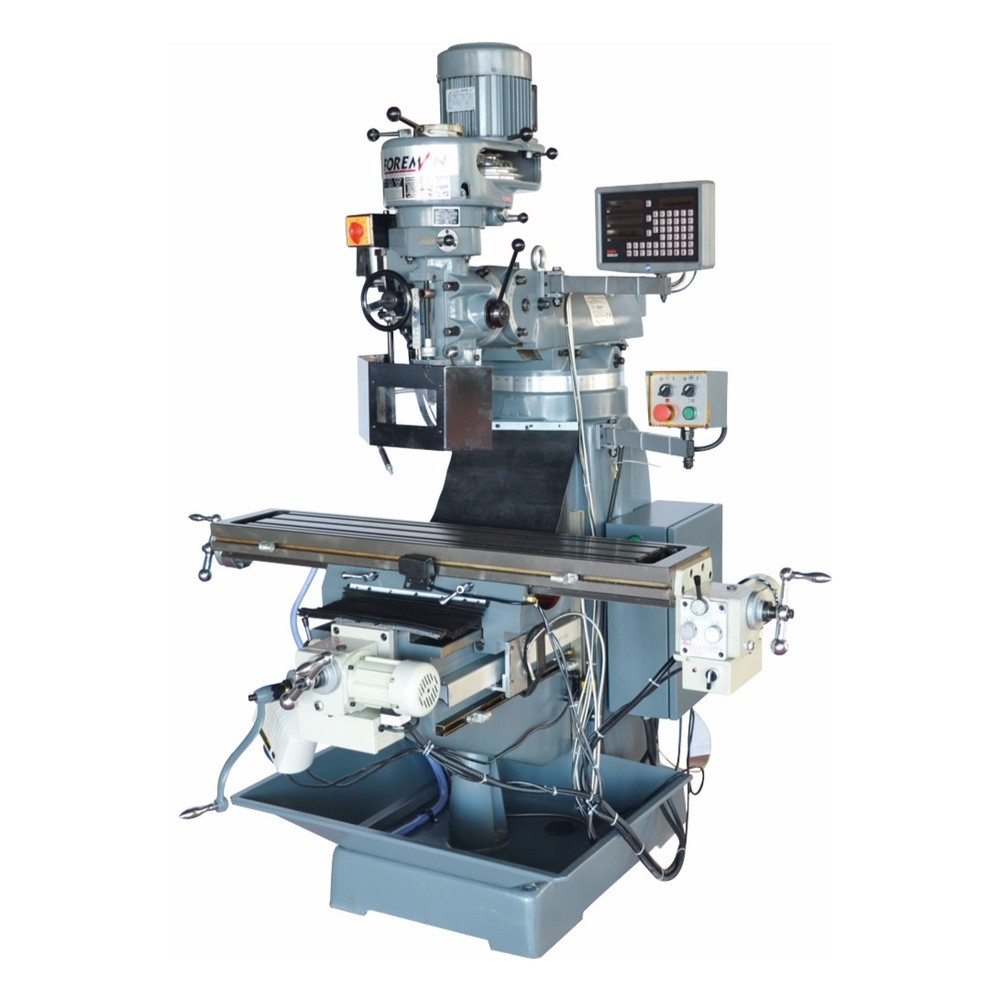
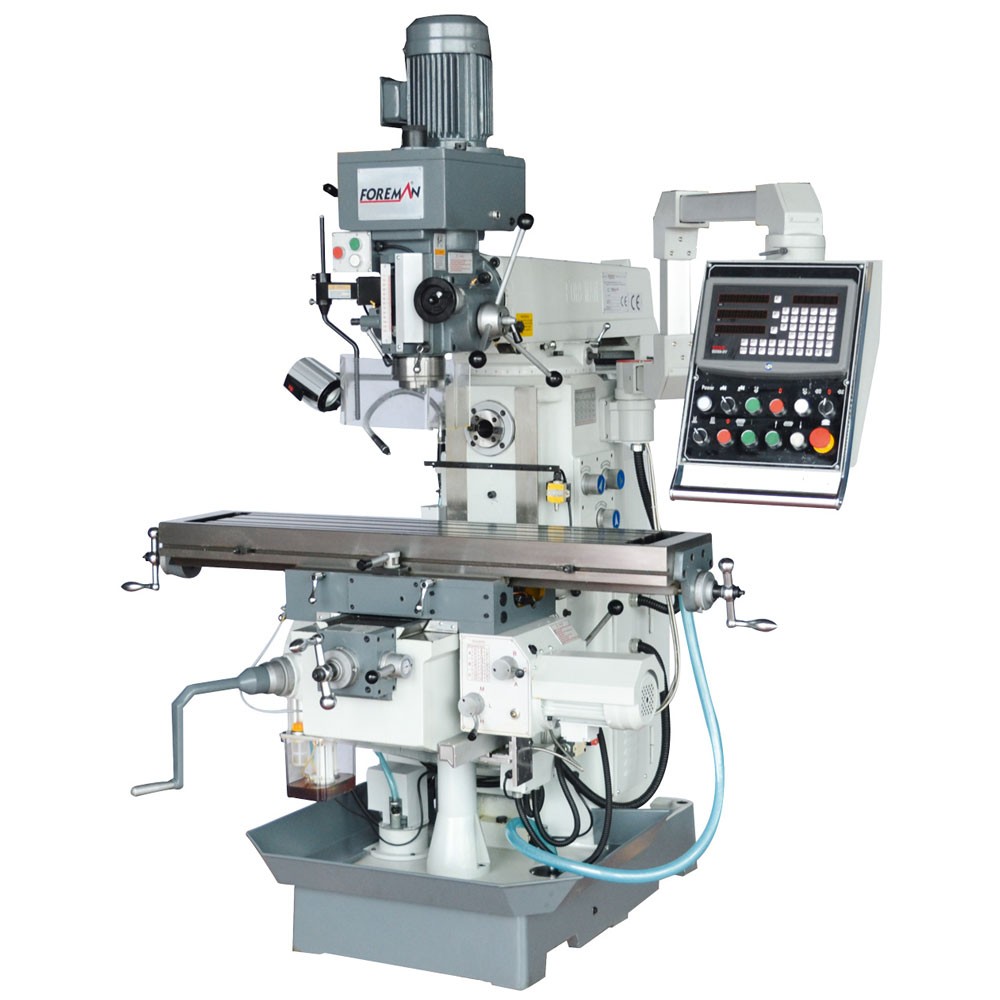
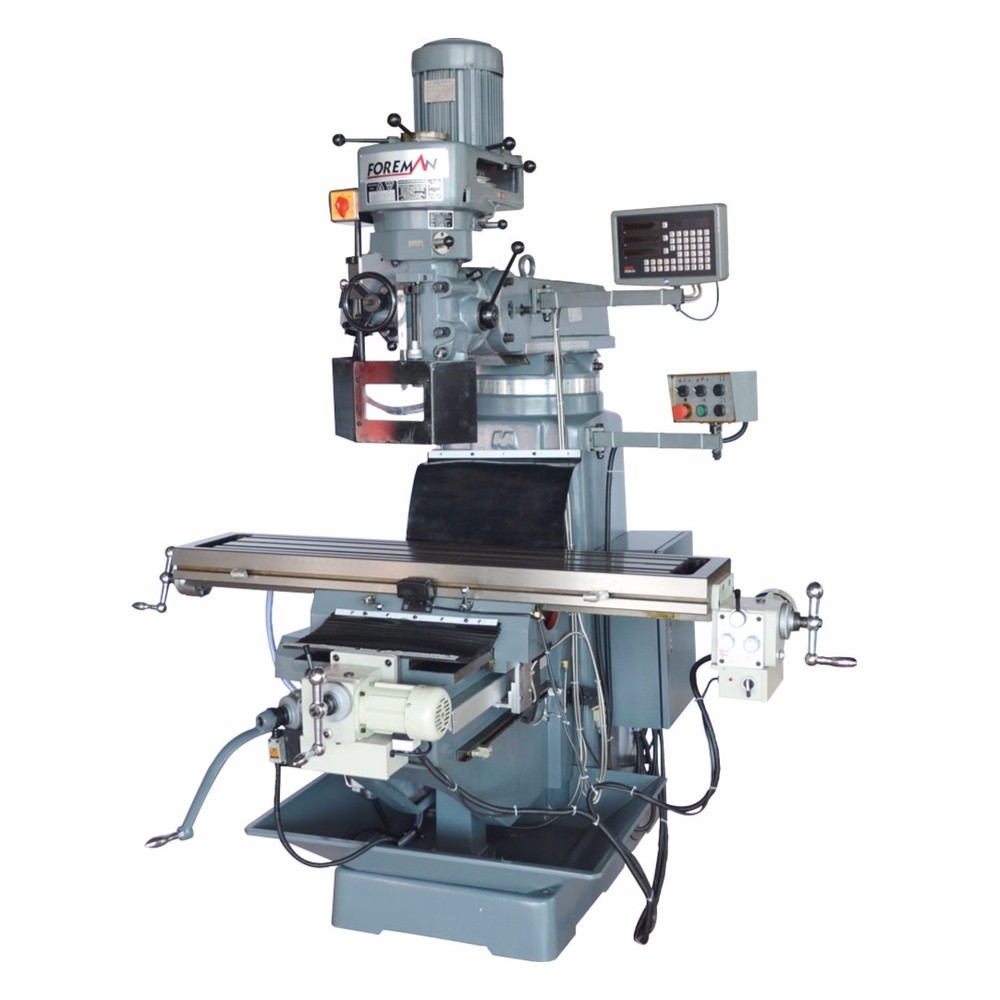
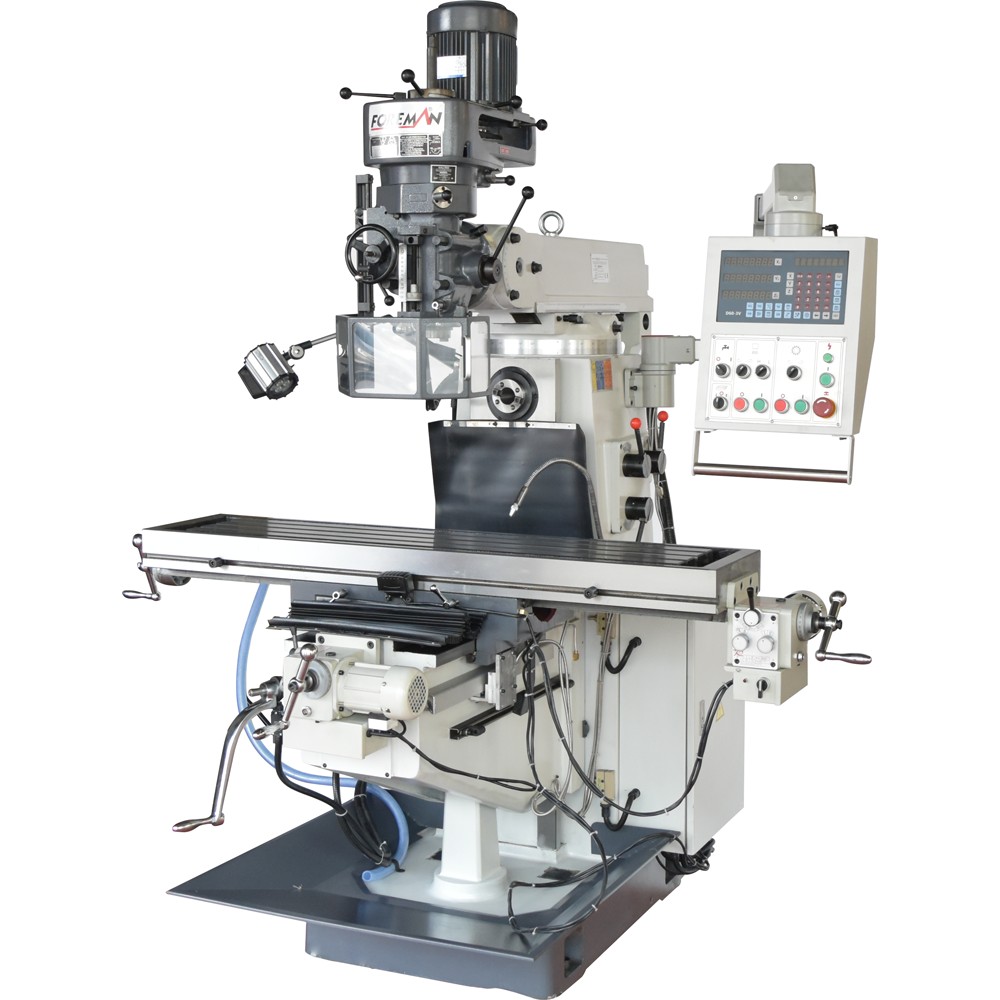
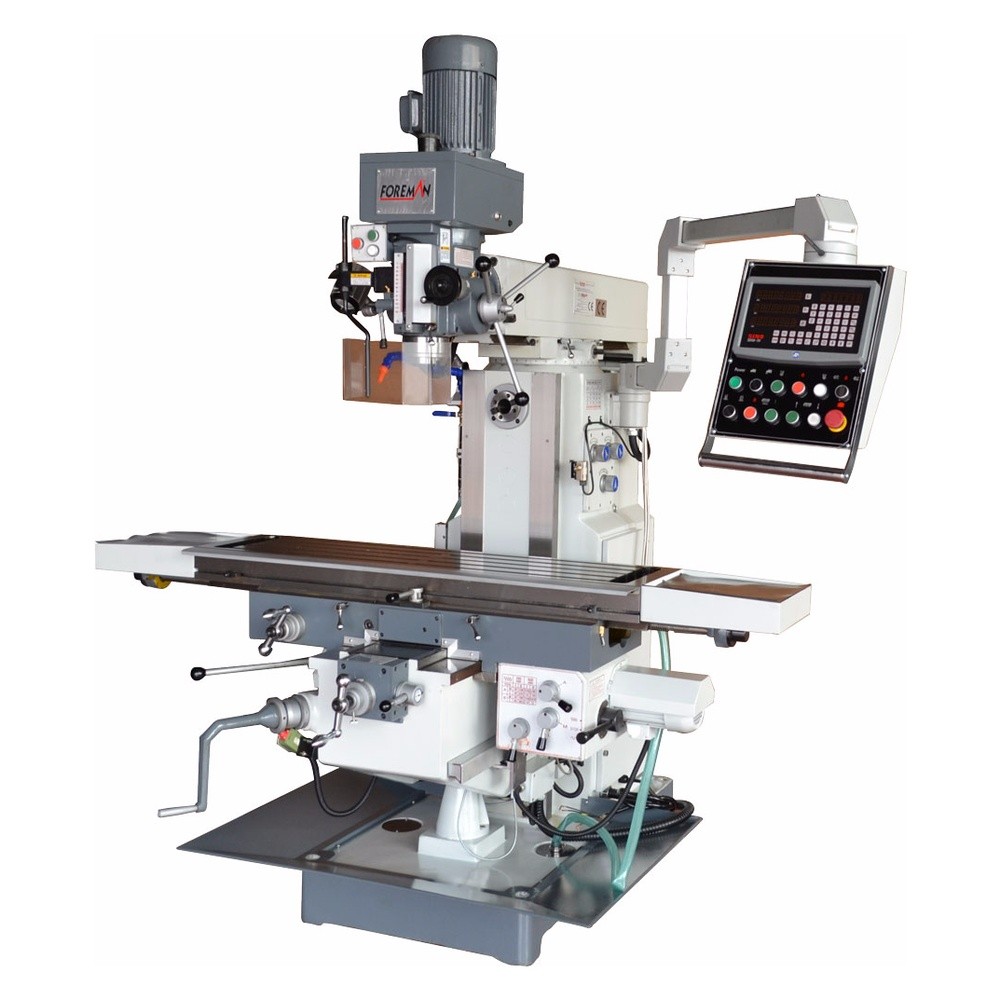
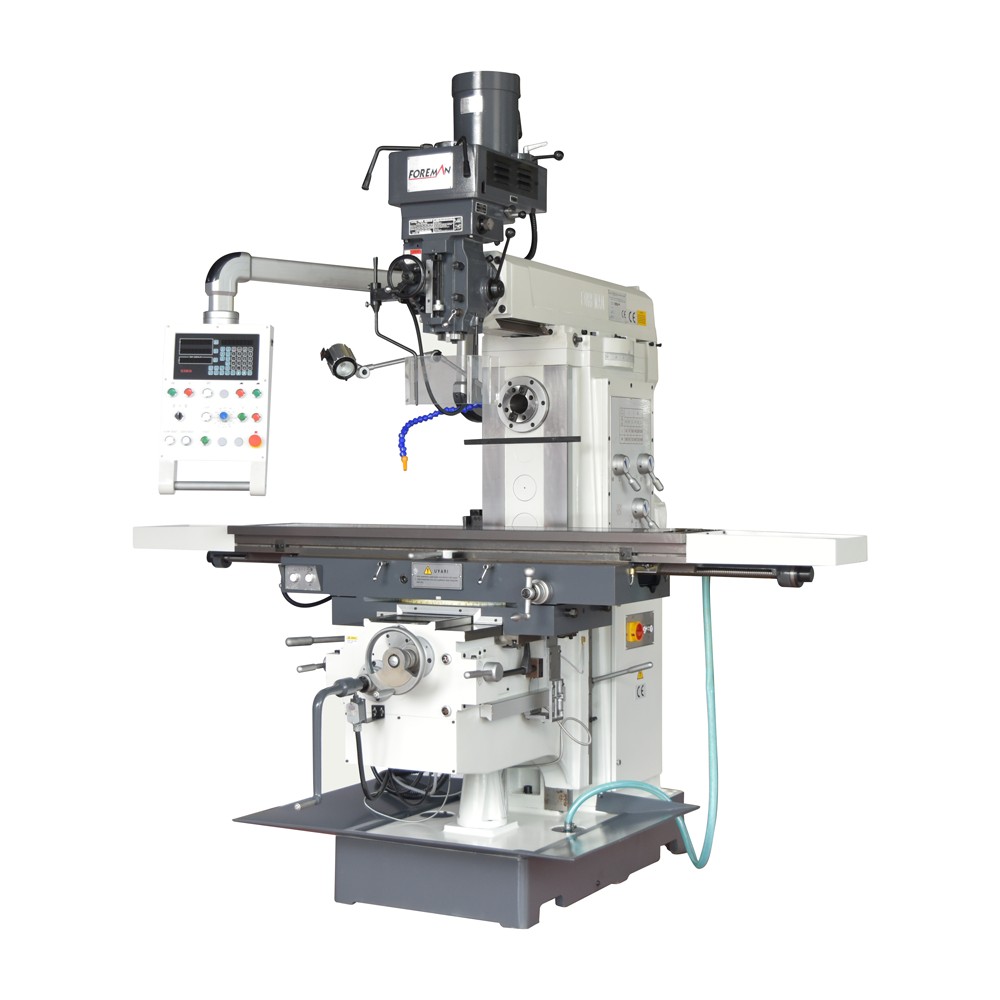
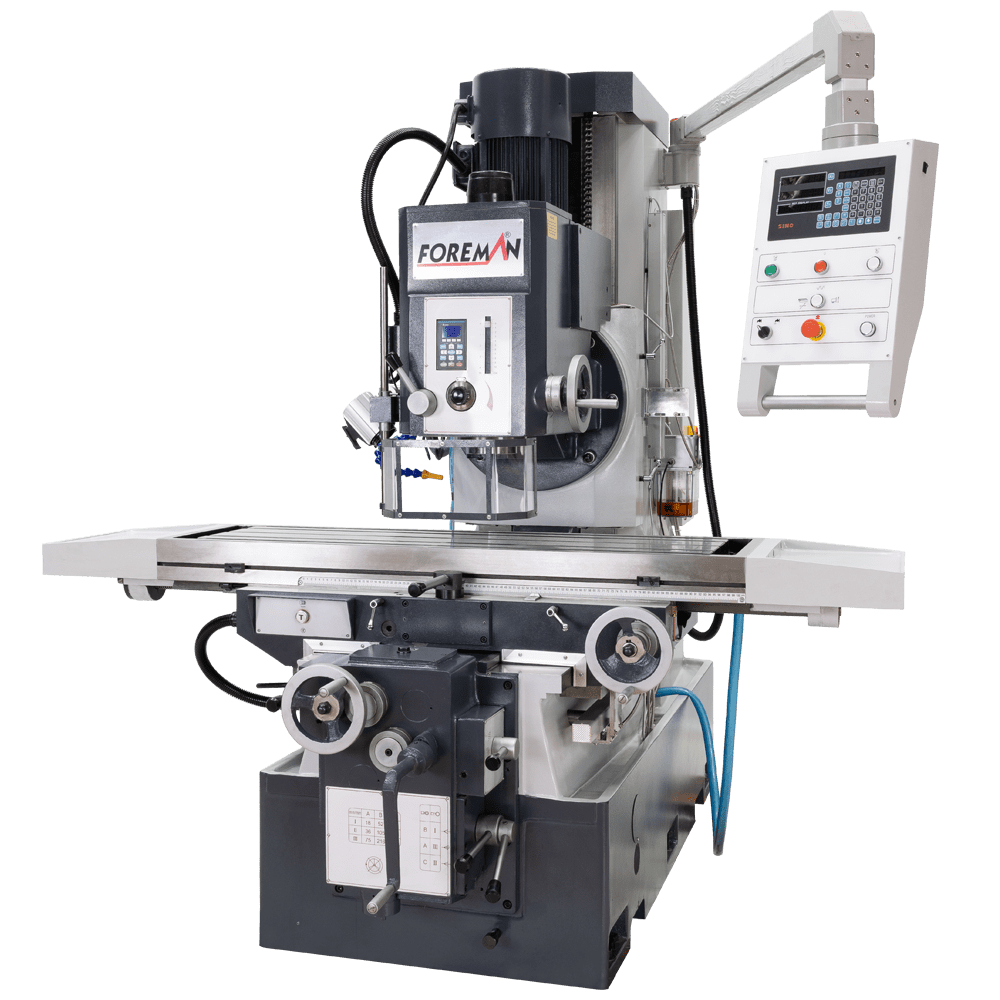
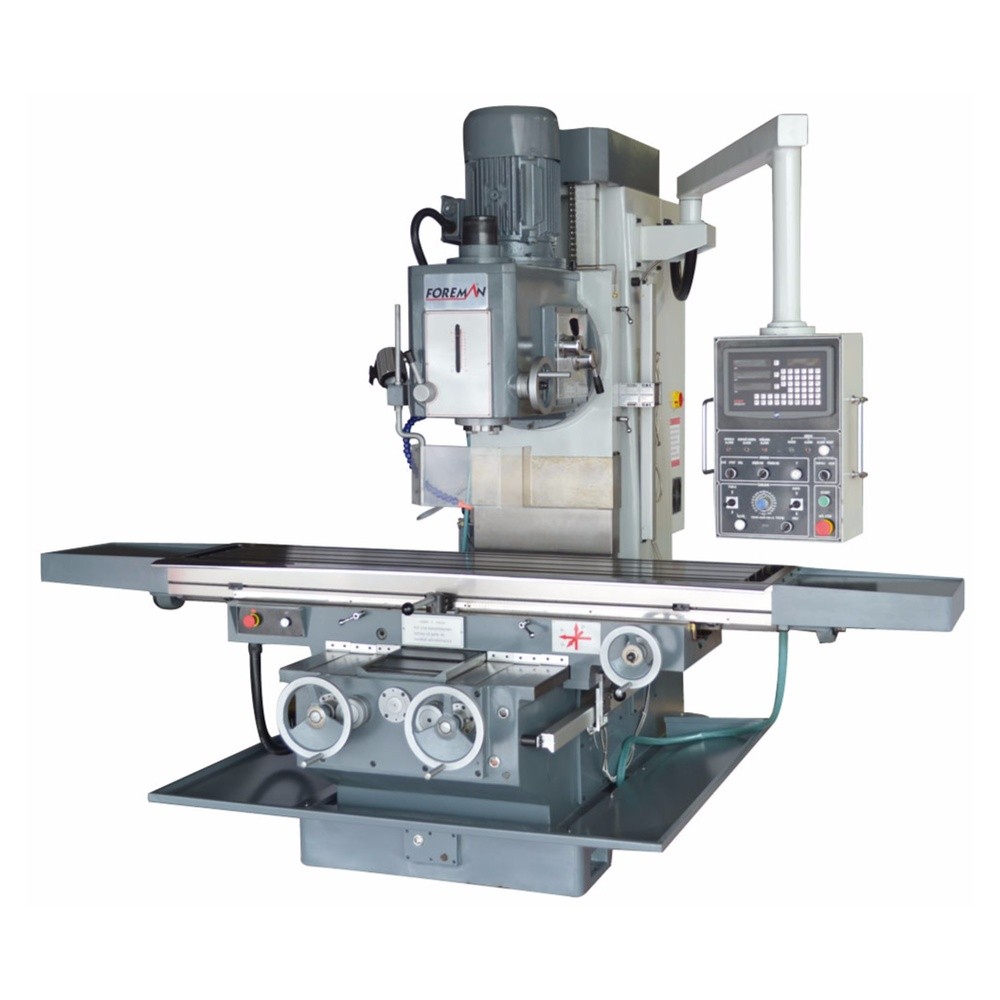
Kalıpçı vs. Dik Freze: Çok yönlü açılı işlemler ve hassas detaylar gerektiren bir işte standart bir dik freze kullanmak, parçayı defalarca söküp takmanıza neden olabilir. Oysa bir kalıpçı freze, kafa yapısı ve esnekliğiyle bu süreci tek bağlamada bitirebilir.
-
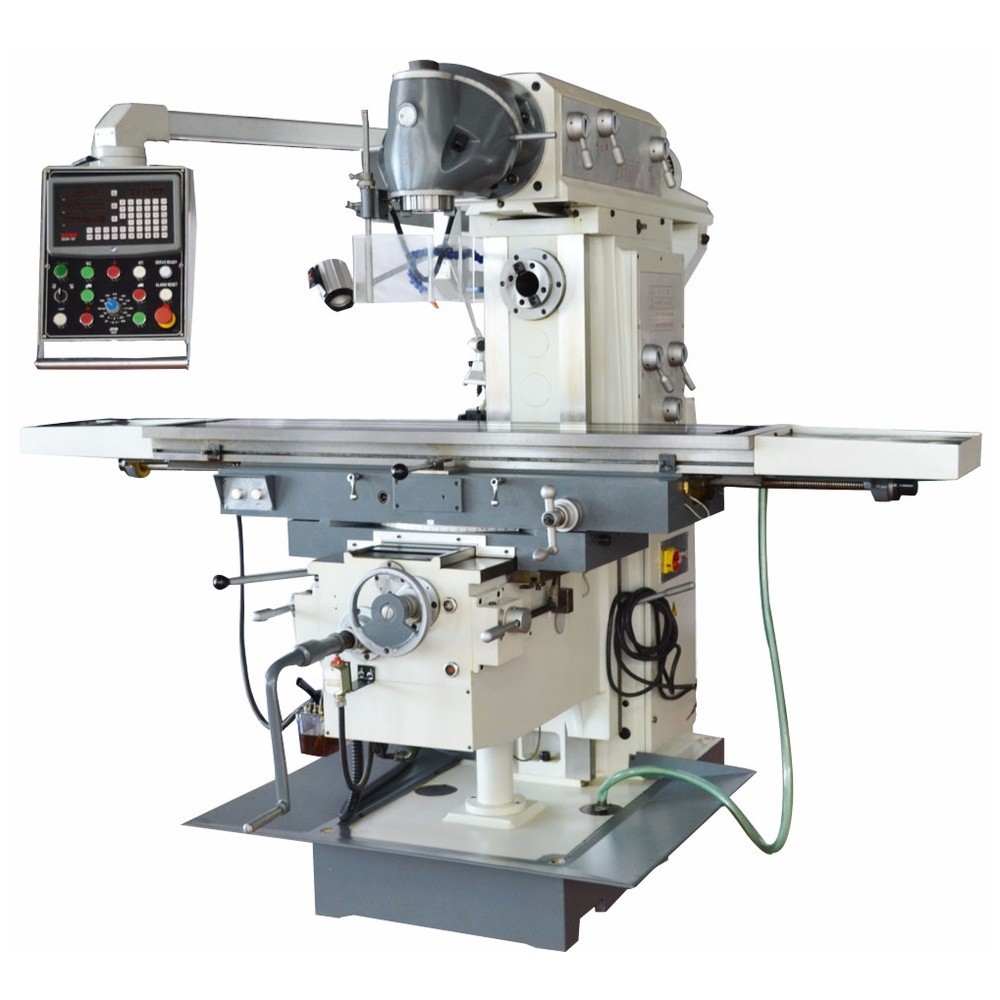
Üretim Hacmi: Eğer seri imalat yapıyorsanız dik freze (VMC) modellerinin hızı rakipsizdir; ancak genel amaçlı bakım-onarım veya tekil parça işlerinde bir universal freze daha hızlı setup imkanı sunabilir.
3. Programlama ve Kesme Stratejisi Hataları
Bazen en büyük kayıp G-kodlarının içindedir.
-
Hava Kesimi (Air Cutting): Takımın parçaya yaklaşırken veya bir delikten diğerine geçerken çok yavaş hareket etmesi veya gereksiz yere havada dolaşması, toplam süreyi sessizce şişirir.
-
Muhafazakar Parametreler: Takım kırılmasından korkup olması gerekenin yarısı kadar ilerleme (feed) ile çalışmak, tezgahın kapasitesini boşa harcamaktır. Doğru rijitlikte bağlanan bir parça, kataloğun üst limitlerinde işlenebilir.
4. Mikro Duruşlar ve Bakımsızlık
Tezgahın tamamen bozulması bir felakettir, ancak 2 dakikalık "mikro duruşlar" daha sinsi bir verimlilik düşmanıdır.
-
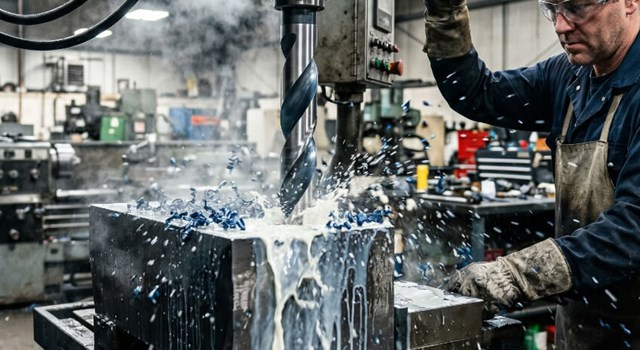
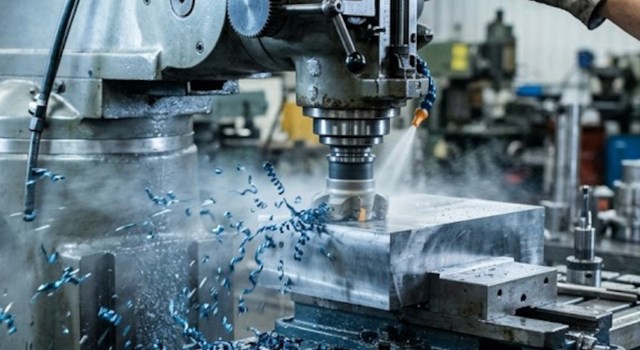
Talaş Sıkışması: Yetersiz soğutma veya yanlış talaş kırıcı seçimi nedeniyle operatörün sürekli kapıyı açıp kancayla talaş çekmesi, vardiya sonunda saatlik kayıplara ulaşır.
-
Isıl Kararsızlık: Tezgahın ısınmasını beklemeden yapılan hassas işler, parçanın ölçüden kaçmasına ve yeniden işleme (rework) maliyetine yol açar.
5. İnsan Faktörü ve Organizasyon
Verimlilik sadece makineyle ilgili değildir; makinenin etrafındaki kültürle ilgilidir. Operatörün bir sonraki adımı önceden bilmemesi, takım ölçümlerini tezgahın içinde yapması (offline presetting yerine) ve dokümantasyon eksikliği, CNC'nin potansiyelini yarıya düşürür.