

_zkmmzopp1k.jpg)
Talaşlı imalat, kalıpçılık ve mekanik montaj operasyonlarında iş parçalarına delik delmek sürecin sadece ilk adımıdır. Açılan ham deliklerin ağızlarında genellikle keskin çapaklar, mikron seviyesinde deformasyonlar veya vidanın yüzeyde çıkıntı yapmasına yol açan geometrik engeller kalır. İki makine elemanının birbirine sıfıra sıfır oturması, bağlantı elemanlarının estetik ve güvenli bir şekilde gizlenmesi için en sık başvurulan yöntem havşa açma işlemidir. Yanlış takım geometrisi veya kontrolsüz devirle yapılan operasyonlar ise delik ağzında dalgalanmalara (tırlamaya) ve montaj hatalarına sebep olur. Bu teknik rehberde havşa nedir, metalde havşa açma adımları nasıl uygulanır ve doğru havşa ucu nasıl seçilir sorularını mercek altına alıyoruz.
1. Havşa Nedir ve Neden Yapılır?
Havşa açma; önceden delinmiş bir deliğin ağız kısmını konik veya silindirik biçimde genişleterek yuva hazırlama veya delik kenarlarını çapaklardan arındırma işlemidir.
Bu operasyonun üç temel amacı vardır:
- Bağlantı Elemanlarını Gizleme: Havşa başlı cıvataların (konik başlı vidalar) veya imbus (silindirik başlı soket civata) başlarının parça yüzeyi ile aynı hizada kalmasını veya yüzeyin altına gömülmesini sağlar. Bu durum hareketli mekanizmalarda parçaların birbirine çarpmasını engeller.
- Çapak Temizleme ve Güvenlik: Delme sonrası delik kenarlarında kalan keskin çapakları kırarak hem operatör yaralanmalarını önler hem de montaj kalitesini artırır.
- Kılavuz Çekmeyi Kolaylaştırma: Diş açılacak deliklerin ağzına hafif konik bir pah kırmak, kılavuz takımının deliğe tam ekseninde ve sıkışmadan girmesine yardımcı olur.
2. Havşa Çeşitleri ve Doğru Takım Seçimi
İşlenecek bağlantı elemanının kafa yapısına göre kullanılan takımlar temelde ikiye ayrılır:
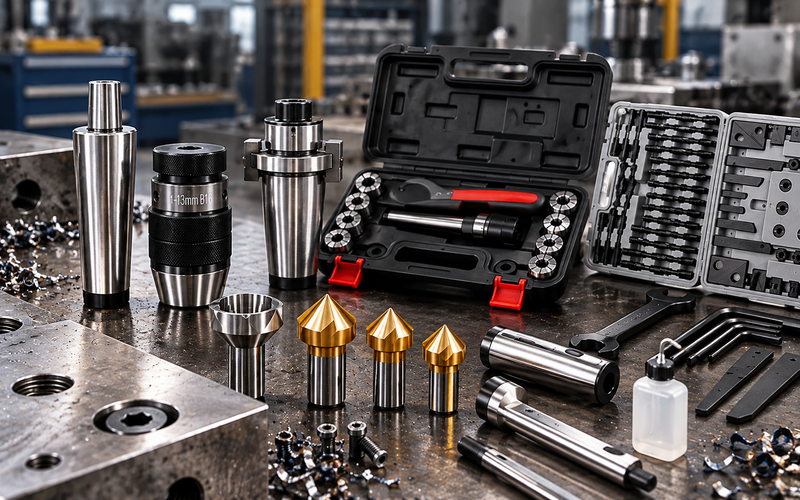
Konik Havşa (Pah Açma)
Genellikle 60°, 82°, 90° ve 120° tepe açılarına sahip çok ağızlı kesici takımlardır:
- 90° Havşa: Metrik standardındaki (DIN 7991 vb.) konik gömme başlı cıvatalar için sanayide en yaygın kullanılan açıdır.
- 60° Havşa: Genellikle merkezleme deliklerinin açılmasında ve kaynak öncesi hazırlıklarda tercih edilir.
- Tek Ağızlı / Çok Ağızlı (3 Ağızlı) Uçlar: 3 ağızlı konik havşa matkabı, kesme kuvvetini dengeli dağıtarak tırlama (titreşim) yapmadan son derece temiz ve pürüzsüz bir konik yuva açar.
Düz (Silindirik) Havşa (Kılavuzlu Havşa)
İmbus cıvata (DIN 912) gibi silindirik başlı bağlantı elemanlarının kafasını gömmek için kullanılır. Bu takımların ucunda, önceden delinen deliğe kılavuzluk eden pimsiz veya pimli bir merkezleme ucu bulunur. Bu kılavuz pim, takımın eksenden kaçmasını engelleyerek cıvata başının tam dikey ve düz bir tabana oturmasını sağlar.
3. Matkap Tezgahında Havşa Açarken Dikkat Edilmesi Gerekenler
Delik havşa açma işlemi basit gibi görünse de doğru parametreler uygulanmadığında yüzey kalitesi hızla bozulur:
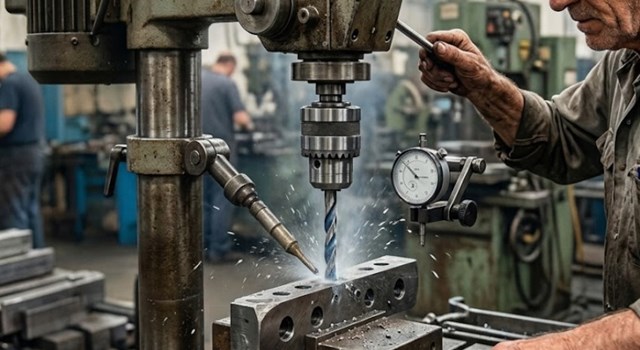
- 1. Düşük Devir Kuralı: Havşa takımlarının çapı, ön delik çapından her zaman daha büyüktür. Bu nedenle havşa çekerken standart delme devrinin yaklaşık üçte biri veya yarısı kadar düşük devir tercih edilmelidir. Yüksek devir, kesici kenarların anında tırlamasına ve dalgalı bir yüzey bırakmasına yol açar.
- 2. Kararlı İlerleme Baskısı: Takım malzemeye temas ettiğinde tereddütlü veya aşırı sert baskı uygulanmamalıdır. Kararlı ve kesintisiz bir manuel/mekanik ilerleme temiz talaş akışını sağlar.
- 3. Soğutma Sıvısı Kullanımı: Özellikle paslanmaz çelik veya ıslah çeliklerinde havşa ucu aşırı ısınmaya maruz kalır. Kesme yağı veya bor yağı kullanmak takım ömrünü uzatır ve ayna gibi parlak bir yuva oluşturur.
- 4. Rijit Bağlantı ve Derinlik Ayarı: Parçanın mengenede sıkıca sabitlenmiş olması şarttır. Eşit derinlikte vidalama yuvaları elde etmek için tezgahın derinlik sınırlama cetveli mutlaka sıfırlanmalıdır.
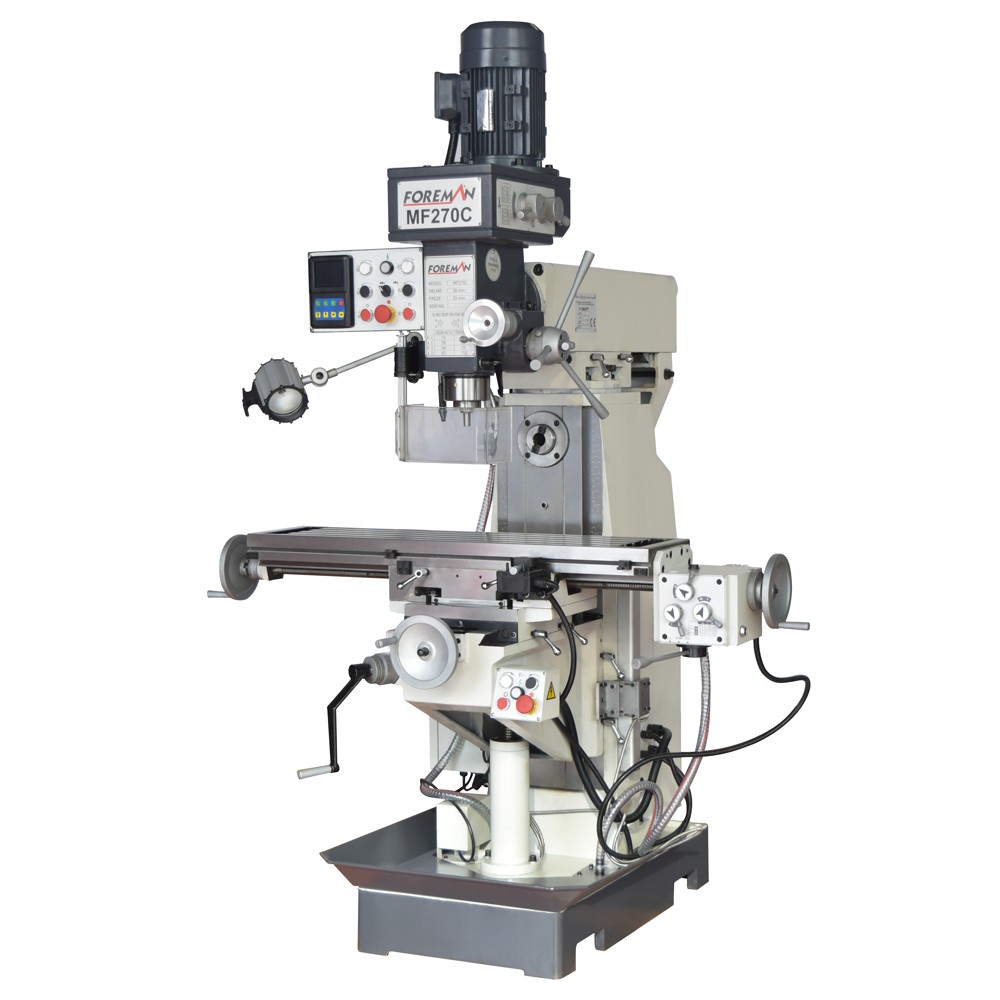
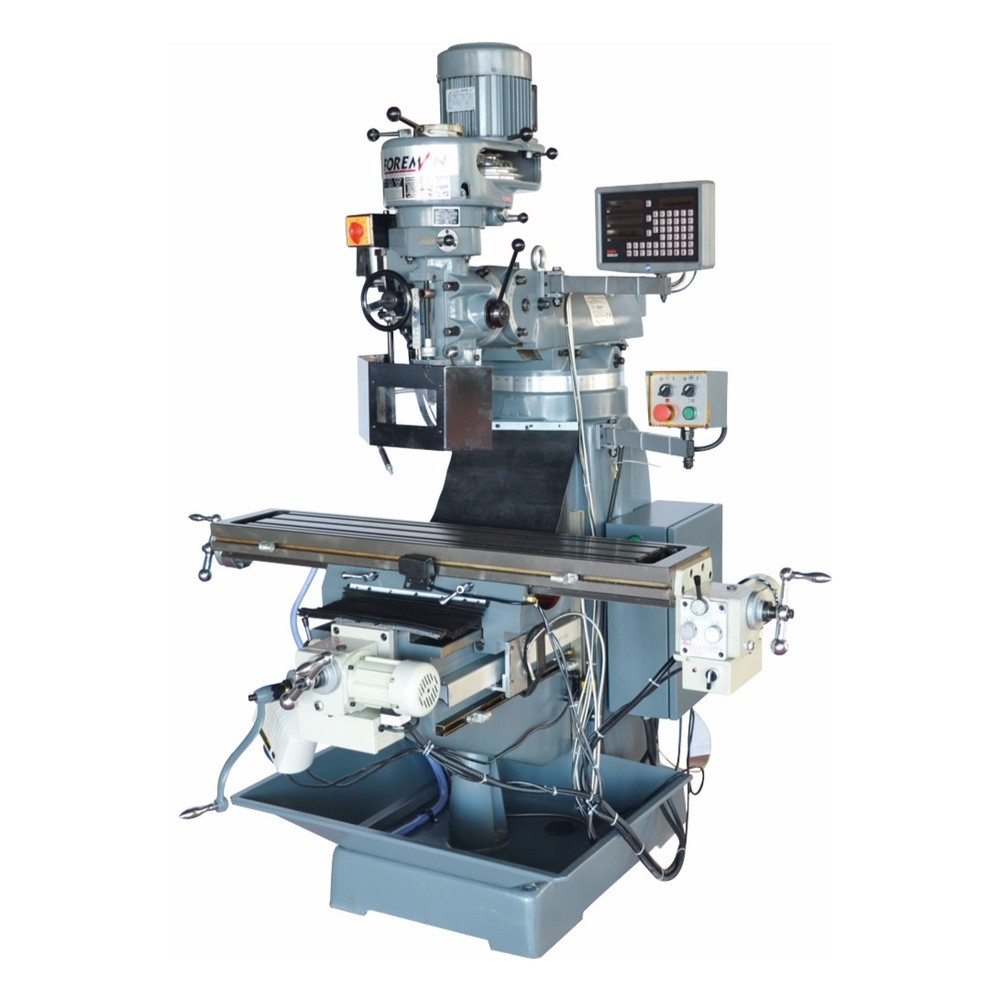
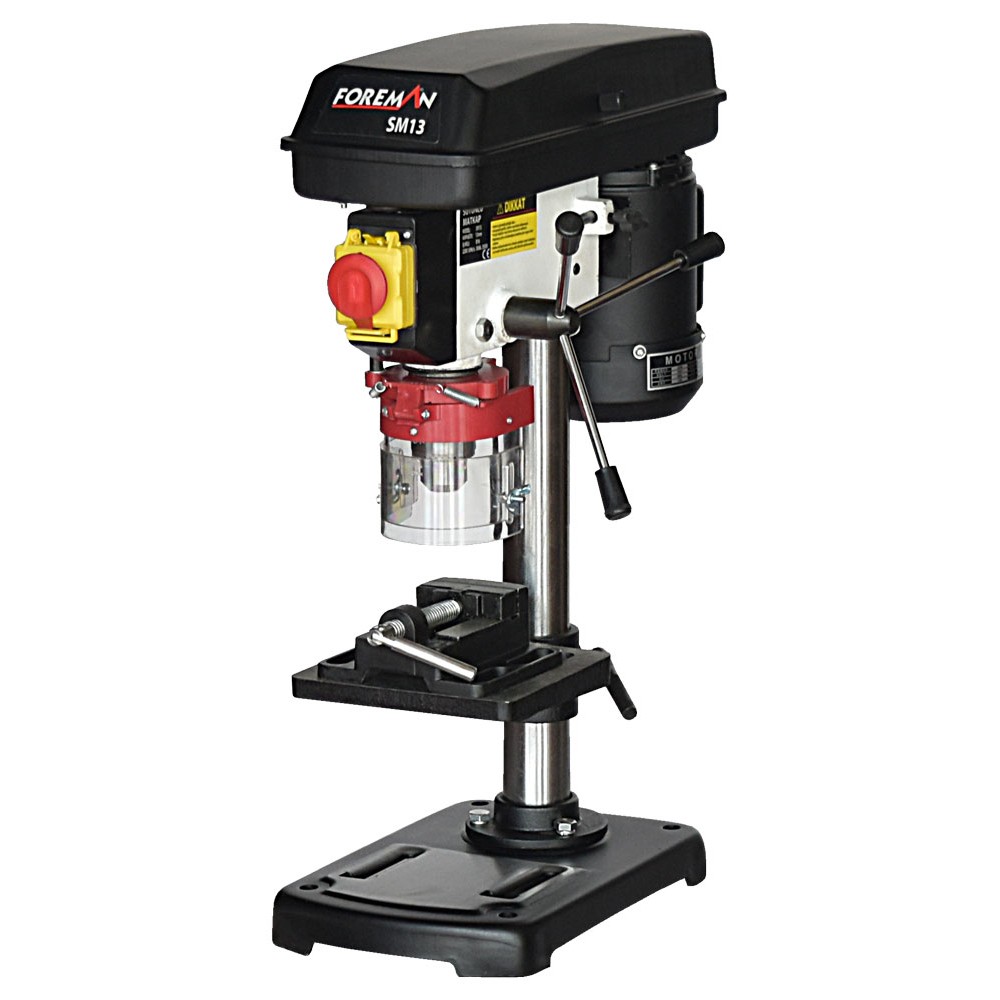
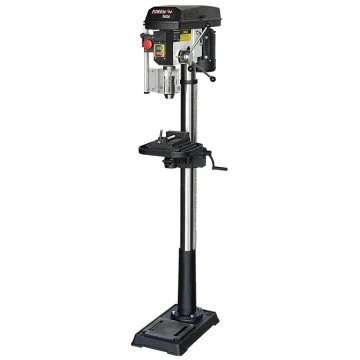
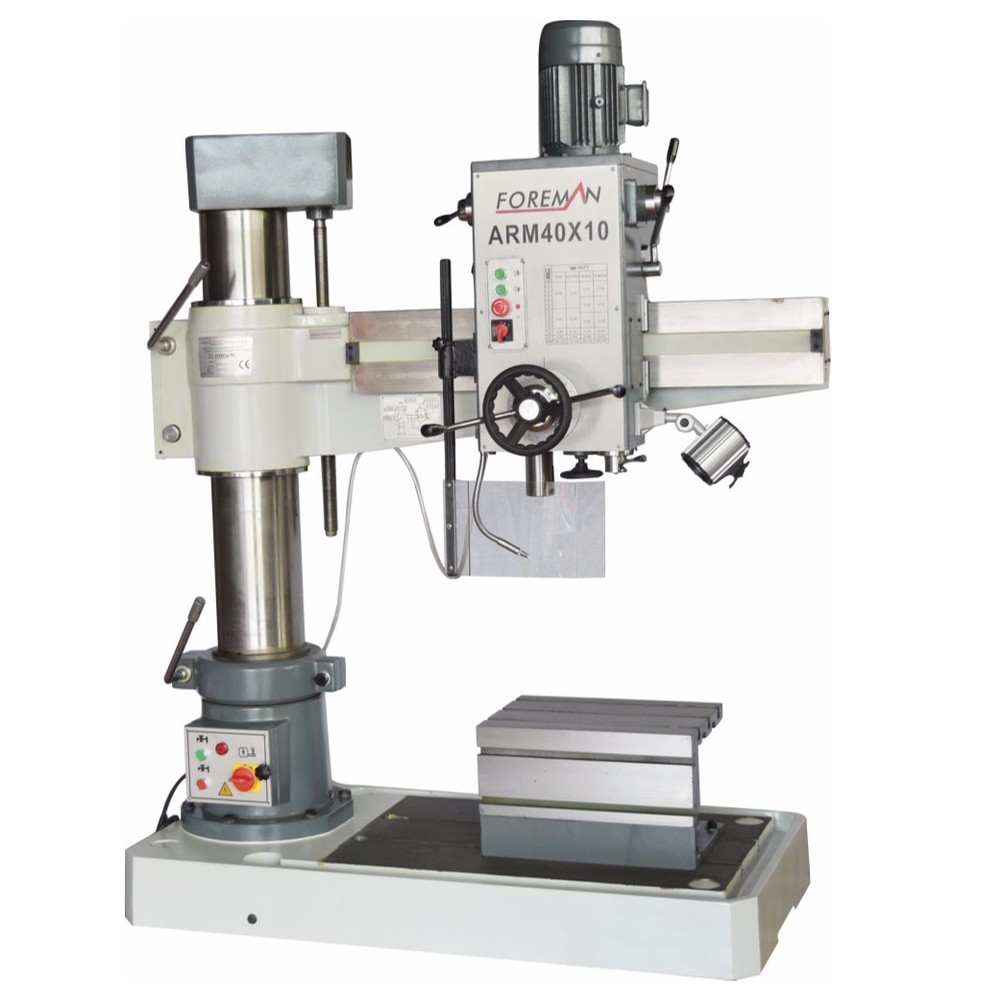
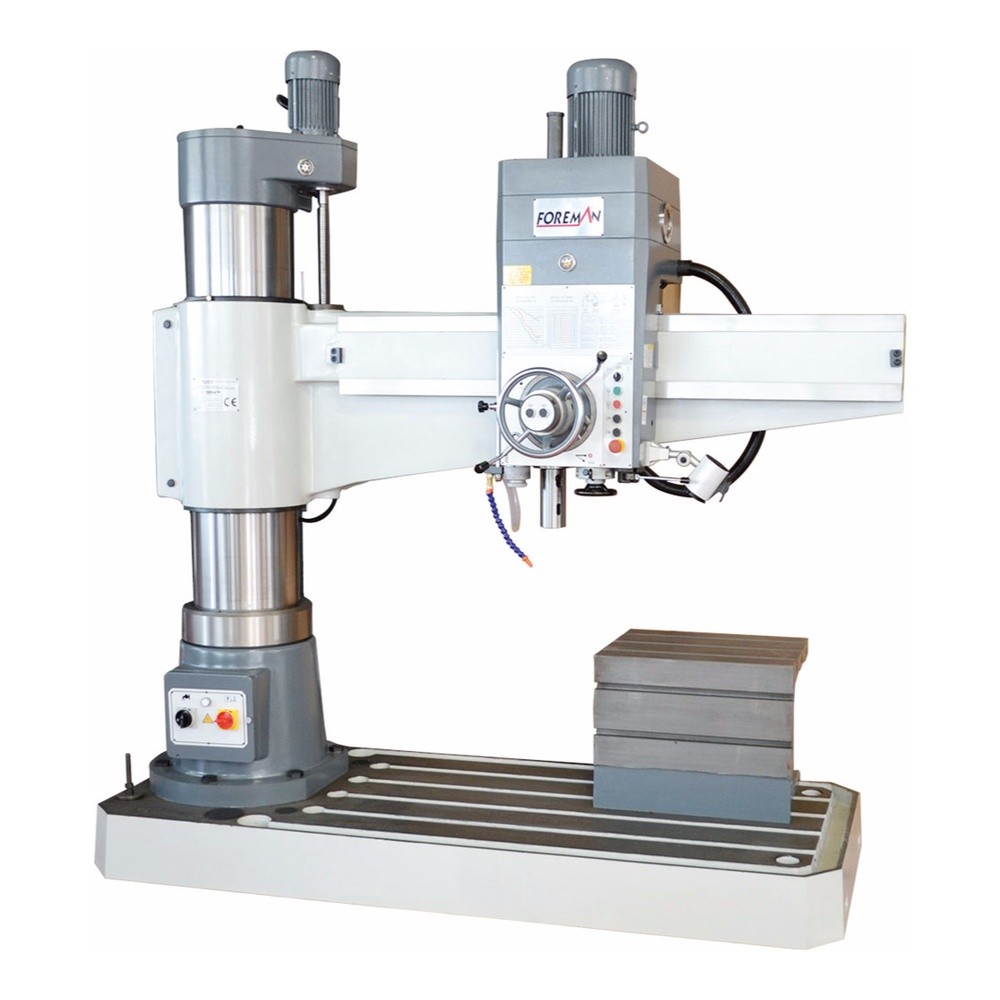
Büyük gövdeli, kalın plakalı ve taşınması zor parçalarda delik ve havşa açma operasyonlarını tek bir bağlamada hatasız tamamlamak için esnek hareket kabiliyetine sahip bir radyal matkap tercih etmek, iş parçasını sürekli kaydırma zahmetini ortadan kaldırır. Atölyenizdeki genel delme ve yuva açma kapasitesini artırmak için doğru gövde ve şanzıman yapısına sahip profesyonel bir matkap tezgahı seçmek operasyon kalitesinin temelidir.
Montaj Kalitesi Detaylarda Gizlidir
Metalde havşa açma, mekanik imalatta profesyonellik ile amatörlük arasındaki çizgiyi belirleyen en kritik son işlem adımlarından biridir. Yüzeye kusursuzca gömülmüş cıvatalar, çapağından tamamen arındırılmış temiz delik kenarları ve doğru açıyla seçilmiş havşa takımları montaj hassasiyetini güvence altına alır. İmalat parkurunuzda doğru takımları uygun kesme parametreleriyle buluşturarak her parçada yüksek endüstriyel standartları yakalayabilirsiniz.