

_zkmmzopp1k.jpg)
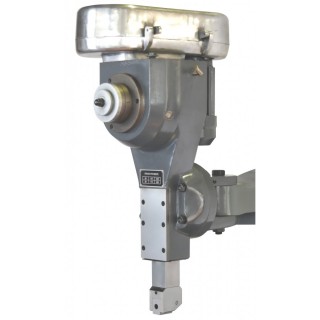
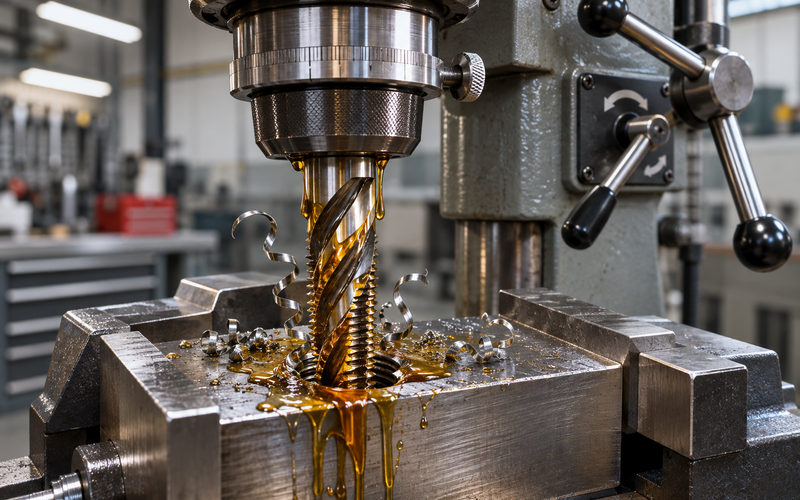
Talaşlı imalat ve mekanik montaj operasyonlarında iş parçalarını cıvatalarla birbirine bağlamak için delik içine helisel vida profilleri açmak gerekir. Metal parçalara iç vida dişi açma işlemine talaşlı imalat terminolojisinde kılavuz çekme denir. El aletleriyle (buji kolu) manuel olarak yapılabileceği gibi, modern atölyelerde seri üretim hızını ve eksenel dikliği yakalamak adına bu işlem ağırlıklı olarak matkap tezgahlarında gerçekleştirilir. Ancak kılavuz çekme, talaş sıkışması veya hatalı devir seçimi nedeniyle takım kırılma riskinin en yüksek olduğu operasyonlardan biridir. Bu teknik rehberde kılavuz çekme nedir, matkapla diş açma nasıl yapılır ve kılavuz kırılmasını önleyen kritik kurallar nelerdir adım adım inceliyoruz.
1. Kılavuz Çekme Nedir? Temel Çalışma Mantığı
Kılavuz çekme; önceden belirlenmiş bir çapta delinmiş silindirik bir deliğin iç yüzeyine, özel geometrili kesici kanallara sahip bir kılavuz takımı vasıtasıyla talaş kaldırarak iç vida dişi (metrik, inç vb.) profili oluşturma işlemidir.
Diş açma operasyonunun başarısı, deliğe giren takımın hem kendi ekseni etrafında dönmesi hem de açtığı vidanın adımına (hatvesine) birebir eşit oranda lineer olarak ilerlemesine bağlıdır.
2. Kılavuz Çeşitleri ve Kullanım Alanları
İmalat sahasında operasyon tipine ve delik yapısına göre farklı kılavuz çeşitleri tercih edilir:
- El Kılavuzları (3'lü Takım): Genellikle manuel kullanım için tasarlanmış 1 (konik giriş), 2 (orta giriş) ve 3 (tam profil bitirme) numaralı takımlardır. Kademeli olarak talaş kaldırarak deliği zorlamadan dişi tamamlar.
- Makine Kılavuzları (Tek Geçiş): Matkap, freze veya CNC tezgahlarında tek pasoda tam vida profili açmak üzere üretilmiş yüksek mukavemetli takımlardır. Kendi içinde ikiye ayrılır:
- Düz Kanallı Kılavuzlar: Genellikle boydan boya açık olan patlak (açık) deliklerde kullanılır. Talaşı deliğin altından ileriye doğru iter.
- Helis Kanallı Kılavuzlar: Kör (dibi kapalı) deliklerde kullanılır. Talaşı tıpkı bir matkap ucu gibi deliğin ağzından dışarıya doğru tahliye ederek tabanda sıkışmayı engeller.
3. Matkapla Diş Açma Adımları ve Ön Delik Çapı Hesabı
Matkapla diş açarken takımın kırılmasını önlemenin ilk adımı doğru ön delik çapını delmektir. Ön delik çapı, açılacak vida nominal çapından vida adımının (hatve) çıkarılmasıyla hesaplanır (Ön Delik = Vida Çapı - Adım). Örneğin standart bir Metrik 10 (M10) civatanın adımı 1.5 mm'dir; bu durumda açılması gereken ön delik çapı 8.5 mm olmalıdır (10 - 1.5 = 8.5 mm).
Matkap tezgahında diş açma adımları:
- Ön Delik ve Havşa: Parçaya doğru çapta delik delindikten sonra delik ağzına 90 derecelik hafif bir pah (havşa) kırılır. Bu pah, kılavuzun deliğe eksenel kaçıklık yapmadan tam merkezde girmesini sağlar.
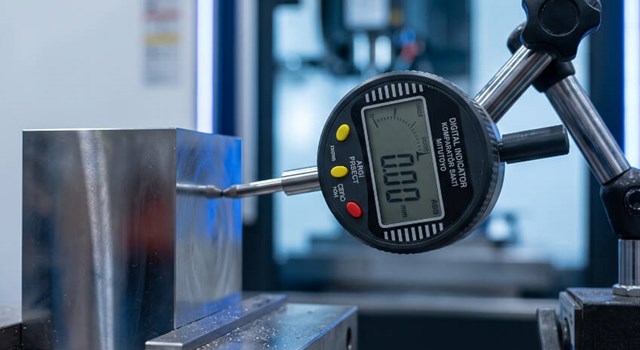
- Rijit Bağlama ve Eksen Hizalaması: İş parçası mengeneye tam dikey bağlanmalı; matkap fener mili ile delik ekseni komparatör hassasiyetinde birebir çakışmalıdır. En ufak açısal kaçıklık kılavuzu anında kırar.
- Düşük Devir Seçimi: Diş açma işlemi yüksek tork ve son derece düşük devir ister. Çapa bağlı olarak 100 - 300 RPM aralığı idealdir.
- Yağlama ve İlerleme: Kılavuz yüzeyine ve delik içine yüksek viskoziteli kesme yağı (kılavuz çekme pastası/yağı) uygulanır. Takım malzemeye temas ettirildiğinde kılavuz kendi adımını çekmeye başlar.
- Geri Çıkış (Ters Devir): Hedeflenen derinliğe ulaşıldığında fener milinin dönüş yönü anında tersine (sol devir) çevrilerek takım delikten güvenle tahliye edilir.
4. Tezgâh Seçimi: Otomatik Kılavuz Çekme Özelliği
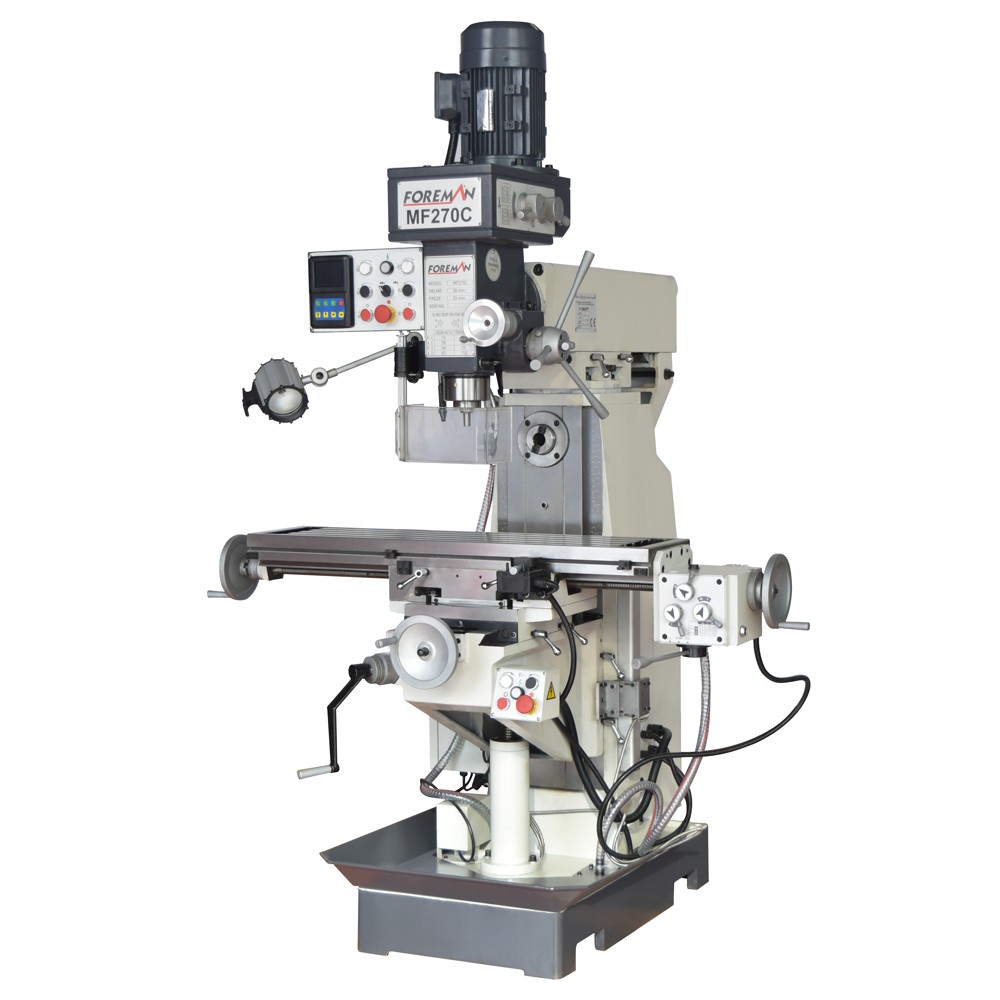
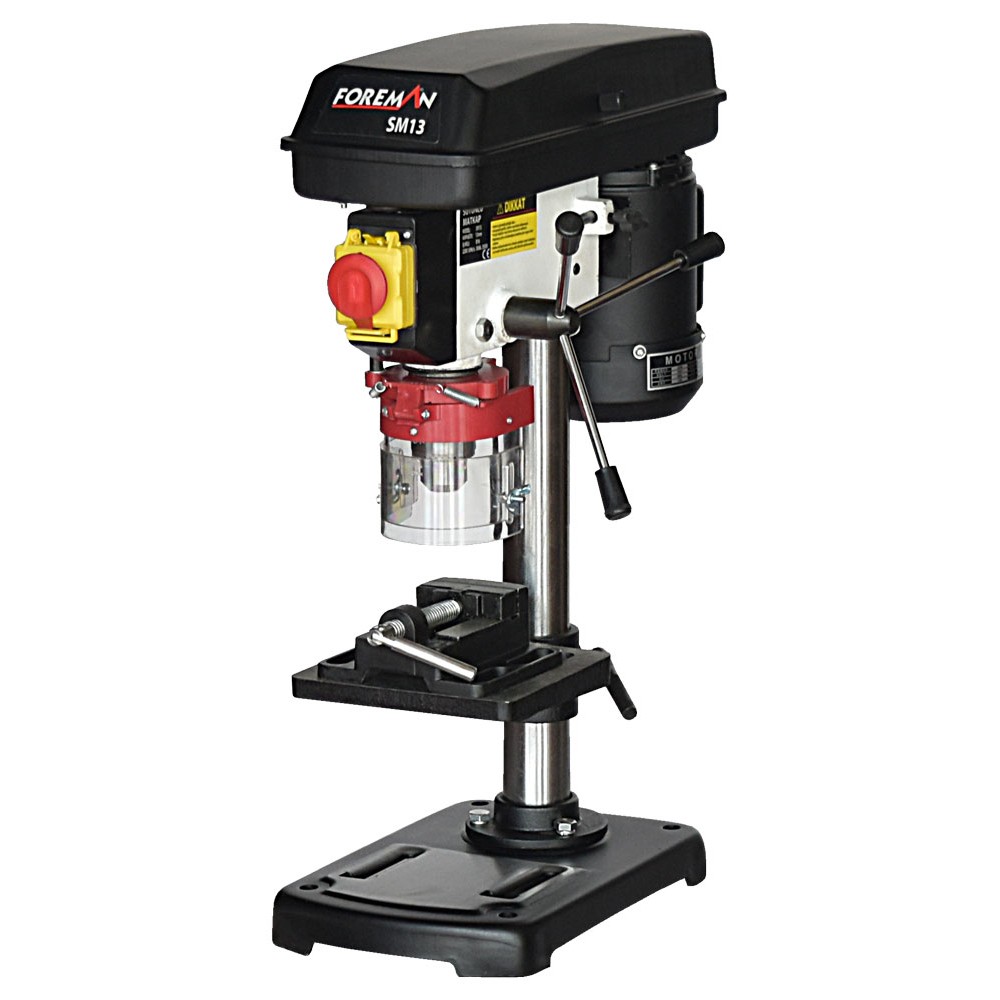
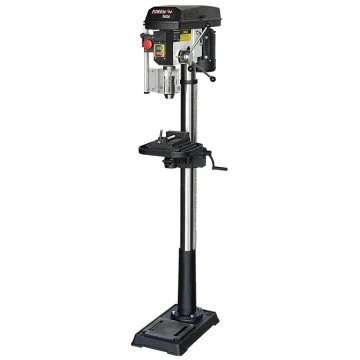
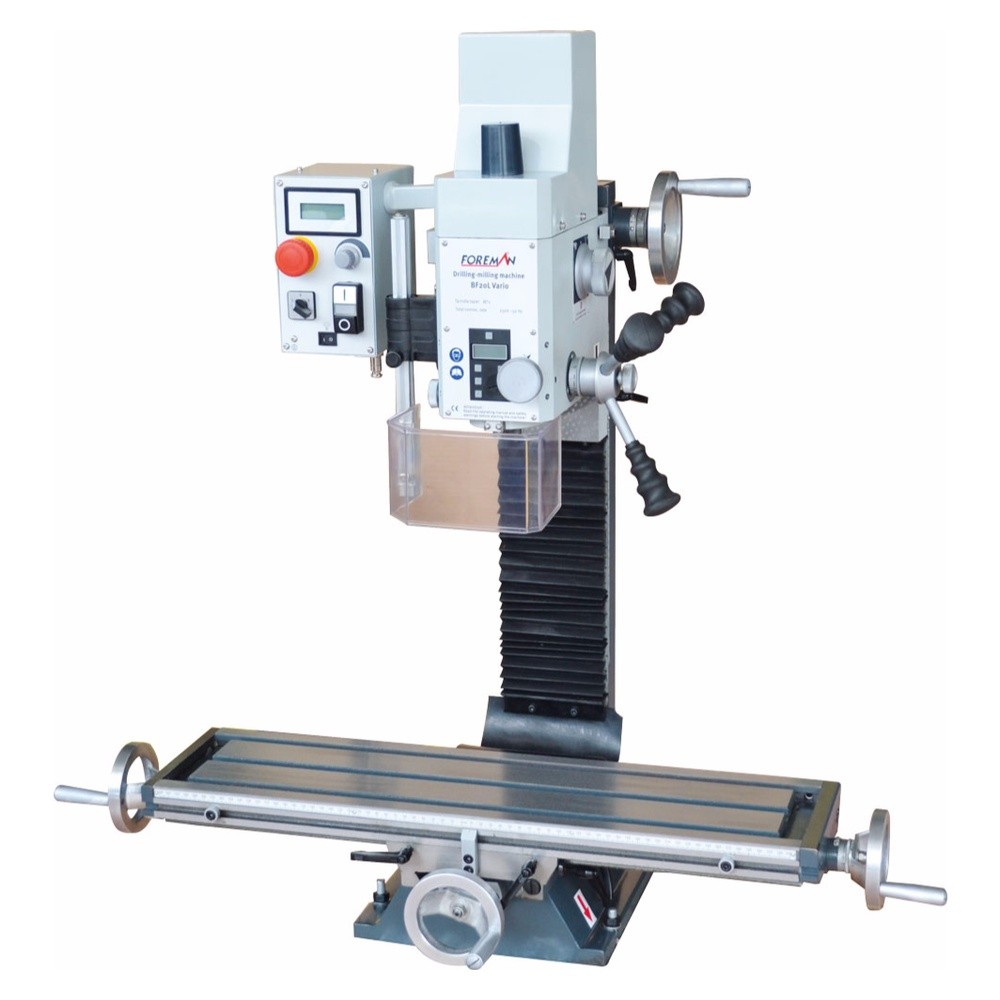
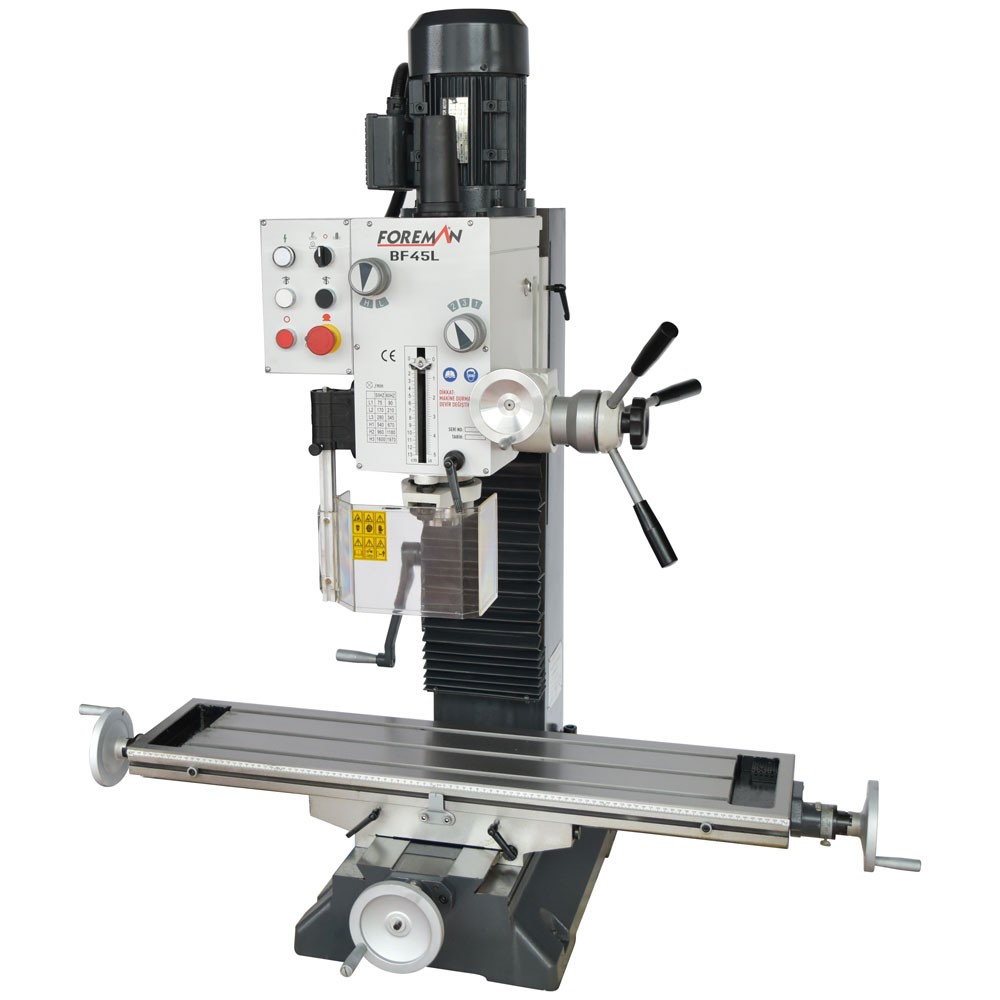
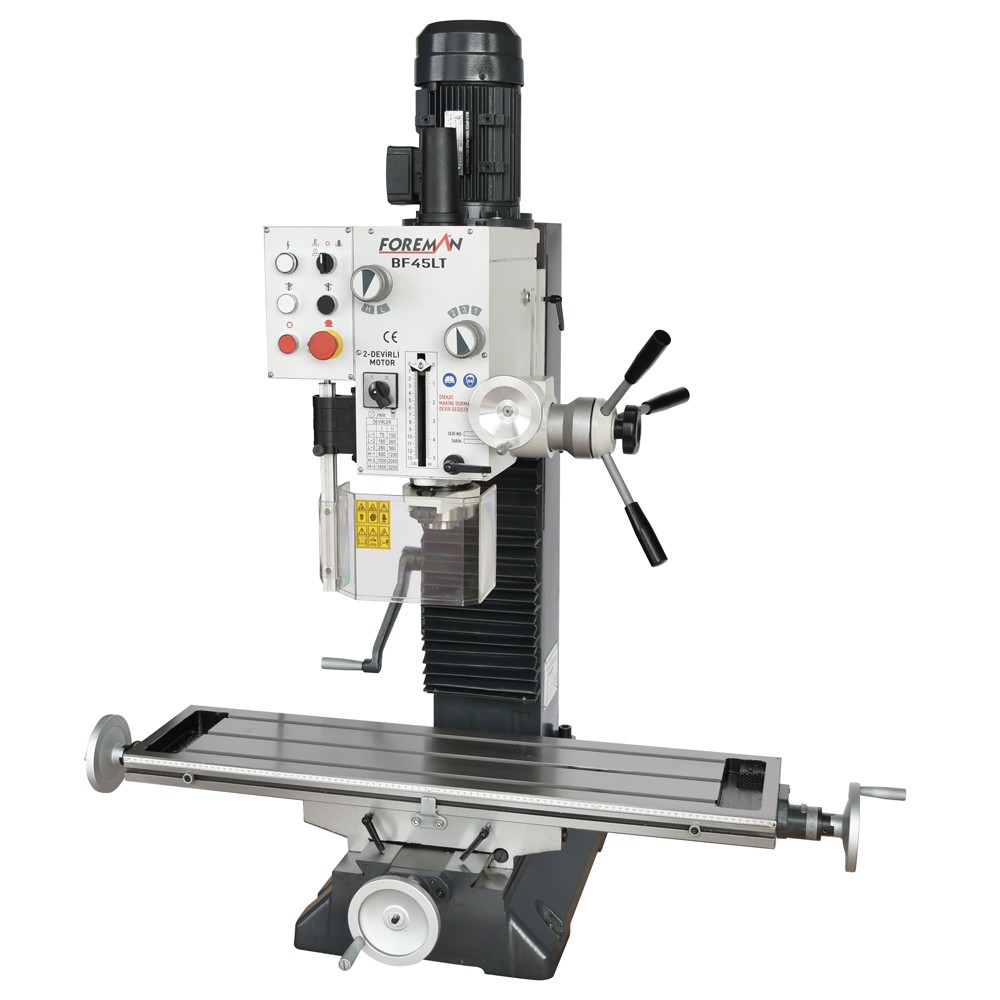
Hassas diş açma operasyonlarında tezgahın tahrik mekanizması büyük rol oynar. Şanzımanlı matkap mı, sütunlu matkap mı? doğru seçim rehberimizde de ele aldığımız gibi, kayışlı sistemler düşük devirde tork kaybedip kayış kaçırabilir. Ağır sanayi tipi, otomatik sağ-sol dönüş siviçlerine ve dişli aktarımına sahip bir şanzımanlı matkap tezgahı, operatör tabana ulaştığı anda dönüş yönünü tersine çevirerek kılavuz kırma riskini sıfıra indirir.
5. Kılavuz Kırılmasını Önleyen Kritik Kurallar
- Asla Kuru Çekmeyin: Metalde diş açma işlemi sırasında sürtünme katsayısı tavan yapar. Uygun kesme yağı kullanılmadığında talaş takımın helis kanallarına kaynar ve takım kilitlenir.
- Kör Deliklerde Taban Payı Bırakın: Kılavuzun ucu kör deliğin tabanına çarptığı anda fener mili durmazsa takım saliseler içinde kırılır. Delik derinliği, vida boyundan en az kılavuzun 2-3 hatvesi kadar daha derin delinmelidir.
- Talaş Kırma Hareketi Yapın: Özellikle derin deliklerde manuel ilerleme uygulanıyorsa, her yarım tur ilerlemeden sonra çeyrek tur geri gelerek talaş kökünün kırılması sağlanmalıdır.
Hassas Dişler, Güvenli Bağlantılar
Kılavuz çekme işlemi, talaşlı imalat zincirinde en son yapılan ve hata payı olmayan kritik bir aşamadır; bitmiş bir parçanın içinde kırılan bir kılavuz saatler süren erozyon veya parça ıskartası anlamına gelir. Doğru ön delik hesabı, operasyona uygun kılavuz geometrisi, zengin yağlama ve tork kontrollü bir matkap tezgahı kullanarak atölyenizde hızlı, standart ve hatasız diş açma süreçleri inşa edebilirsiniz.