

_zkmmzopp1k.jpg)
Talaşlı imalat, lazer kesim ve talaşlı şekillendirme operasyonlarından çıkan metal parçalar ilk etapta 90 derecelik jilet gibi keskin kenarlara sahiptir. Bu keskin köşeler hem parça üzerinde gerilim birikmesine yol açar hem de montaj esnasında parçaların birbirine geçmesini zorlaştırır. İmalat terminolojisinde bu dik köşelerin belirli bir açıyla tıraşlanarak eğimli hale getirilmesine pah kırma (pah açma) denir. Parçanın geometrisini kusursuzlaştıran bu işlem, teknik resimlerde genellikle "C" harfi ve açı değeriyle (örneğin ) ifade edilir. Bu teknik rehberde pah kırma nedir, metal işlemede neden hayati bir gerekliliktir ve hangi yöntemlerle uygulanır sorularını ayrıntılarıyla inceliyoruz.
1. Pah Kırma Nedir?
Pah kırma; iki yüzeyin kesiştiği dik (90°) kenarların veya silindirik parçaların ağız kısımlarının, genellikle 45° veya 30°/60° gibi standart açılarla eğimli olarak kesilip düzeltilmesi işlemidir.
Pah açma işlemi sadece görsel bir rötuş değildir; parçaya mekanik dayanım, montaj kolaylığı ve iş güvenliği standartları kazandıran fonksiyonel bir metal kenar işleme adımıdır.
2. Metal Parçalarda Pah Kırma Neden Yapılır?
Talaşlı imalat ve konstrüksiyon süreçlerinde pah açmanın 5 temel nedeni bulunur:
- 1. Operatör Güvenliği ve Çapak Alma: Yeni işlenmiş veya kesilmiş metal köşeler personelin ellerini kolayca kesebilir. Pah kırma, mikro çapakları ve keskin tırnakları ortadan kaldırarak güvenli bir taşıma ve montaj ortamı sağlar.
- 2. Montaj ve Eksenleme Kolaylığı: Millerin burçlara, rulmanların yuvalarına veya cıvataların deliklere rahatça girmesi için giriş ağzına konik bir yönlendirici gerekir. Pah açılmış bir mil, karşı deliğe zorlanmadan ve kasmadan merkezlenir.
- 3. Gerilme Yığılmalarını (Gerilim Konsantrasyonunu) Önleme: 90 derecelik dik köşeler, mekanik yük altında çatlak başlangıç noktası haline gelir. Köşenin pah kırılarak rahatlatılması gerilimi geniş bir alana yayar ve yorulma kırılmalarını engeller.
- 4. Kaynak Ağzı Açma: Kalın metal plakaların tam nüfuziyetli kaynatılabilmesi için kenarların V veya X şeklinde pahlanması gerekir. Doğru açıyla açılan pah, erimiş kaynak telinin tabana kadar eksiksiz dolmasını sağlar.
- 5. Boya ve Kaplama Tutunması: Elektrostatik toz boya veya galvaniz kaplama dik köşelerde tutunamaz ve incelir; bu durum kenarlardan başlayan korozyona yol açar. Pah kırılmış kenarlar homojen bir kaplama kalınlığı sunar.
Farklı imalat aşamalarının genel üretim zincirindeki yerini incelemek için metal işleme nedir? temel yöntemler ve kullanım alanları içeriğimize göz atabilirsiniz.
3. Pah Açısı Seçimi: Hangi Açı Nerede Kullanılır?
Pah kırma işlemlerinde en sık kullanılan geometrik açılar şunlardır:
- 45° Pah: İmalatta en yaygın kullanılan standart pah açısıdır. Çapak temizleme, kenar yumuşatma ve genel cıvata delik ağızlarında varsayılan tercihtir.
- 30° / 60° Pah: Özellikle kaynak ağzı hazırlıklarında iki plaka birleştirildiğinde toplamda 60 derecelik ideal V açısını yakalamak için kenarlara 30 derece pah kırılır.
- 15° - 20° Giriş Pahları: Hidrolik silindir piston kolları ve sızdırmazlık keçelerinin (keçe/o-ring) yırtılmadan kolayca yuvasına oturması için tercih edilen yumuşak kılavuz pahlarıdır.
4. Metalde Pah Kırma Yöntemleri ve Makineleri
Operasyon hacmine ve parça geometrisine göre tercih edilen pah kırma yöntemleri:
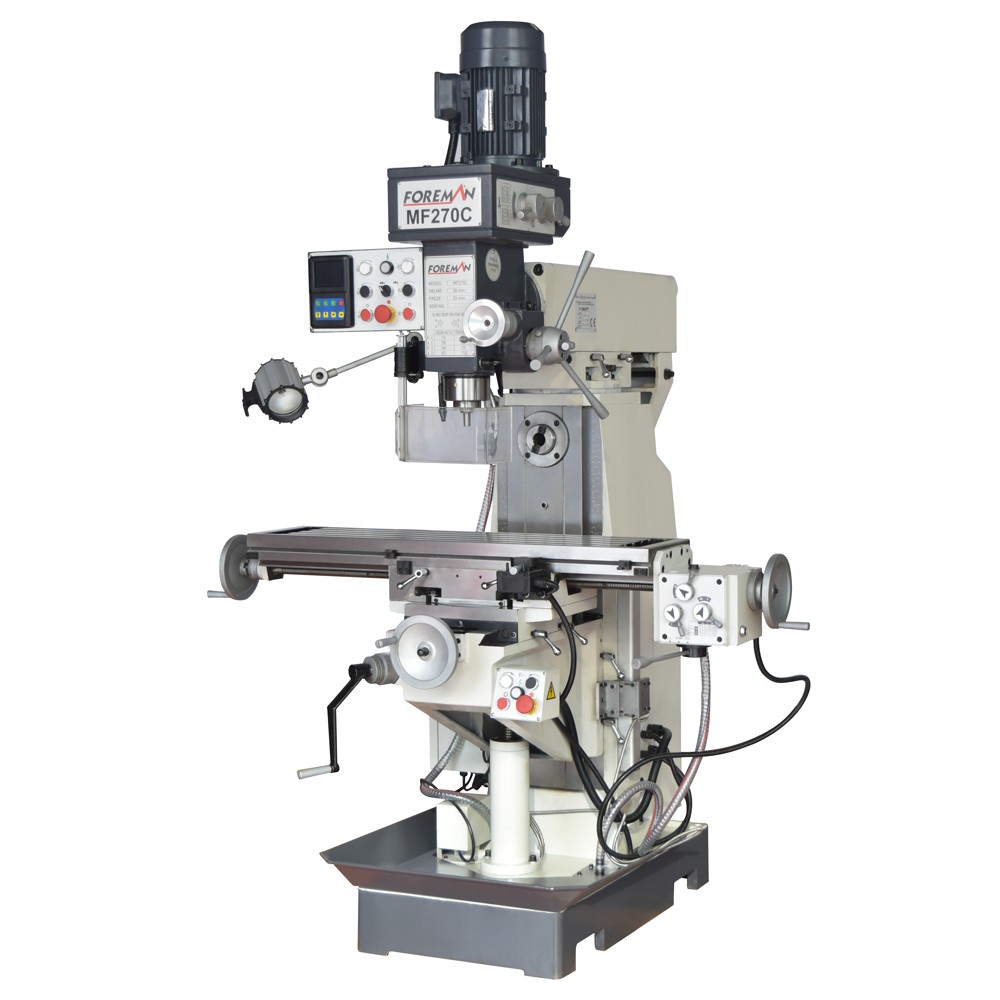
- Torna ve Freze Tezgahlarında İşleme: Torna tezgahında katerin 45 derecelik açıyla sürülmesiyle veya frezede özel açılı pah çakıları (pah frezeleri) kullanılarak yüksek boyutsal doğrulukta pah açılır.
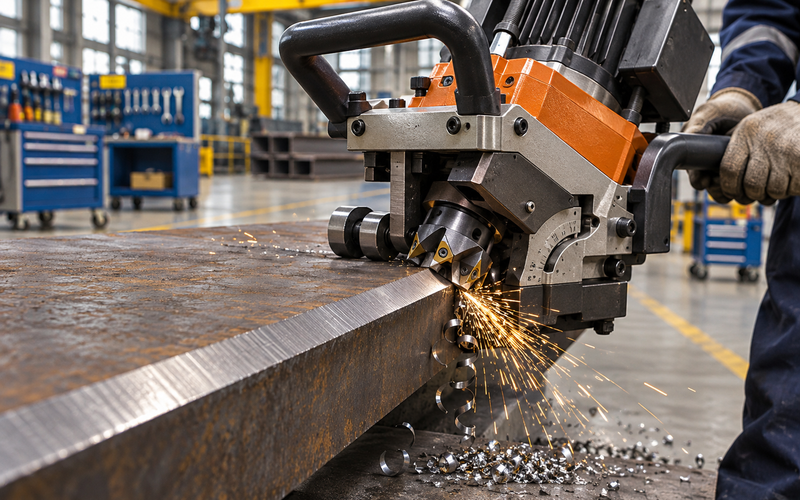
- Taşınabilir ve Sabit Pah Kırma Makinesi: Ağır çelik plakaların, sac kenarlarının ve profil ağızlarının kaynağa hazırlanmasında karbür uçlu freze kafasına sahip özel elektrikli veya pnömatik pah kırma makineleri kullanılır. Parçayı tezgaha bağlamadan hızlıca kenar boyunca kaydırılarak talaş kaldırılır.
- Boru ve Delik Ağzı Havşalama: Boru uçlarının iç ve dış çapaklarını aynı anda temizleyen döner kafa aparatları veya matkap tezgahlarında kullanılan konik havşa uçlarıdır.
Kaliteli İmalatın Vazgeçilmez Son Adımı
Pah kırma, talaşlı imalat parkurunda göz ardı edilmemesi gereken kritik bir operasyondur. Doğru kırılmış bir pah; parçanın işlevselliğini garantiye alır, montaj sürelerini kısaltır ve nihai ürüne profesyonel bir endüstriyel görünüm kazandırır. Atölyenizdeki parçaların kullanım amacına uygun pah açısını ve takımını seçmek, üretim kalitenizi uluslararası standartlara taşır.