

_zkmmzopp1k.jpg)
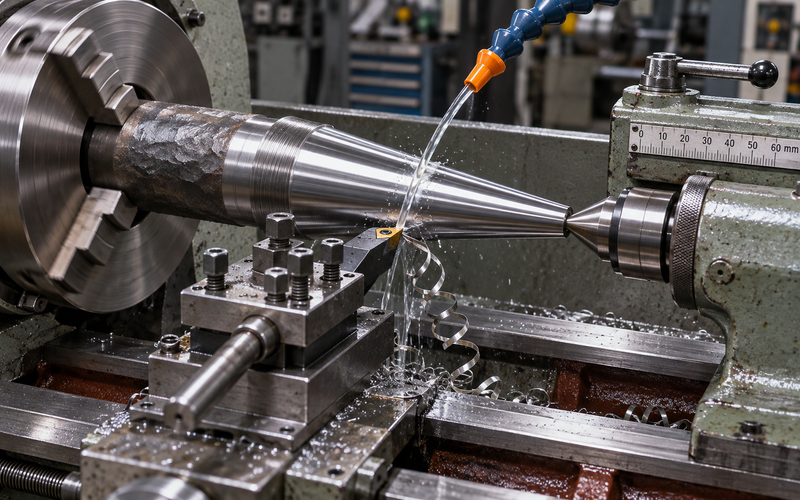
Talaşlı imalat ve makine mühendisliğinde parçaların birbiriyle tam eksenli, sıkı geçmeli ve kolay sökülüp takılabilir şekilde birleştirilmesi büyük önem taşır. Matkap ucu kovanları (Mors konikleri), fener mili yuvaları, supaplar ve özel makine pimleri gibi birçok bileşen düz silindirik form yerine uca doğru daralan veya genişleyen bir geometriye sahiptir. Torna tezgahlarında bu eğimli dairesel formları elde etme işlemine konik tornalama denir. Doğru açı hesabı, rijit takım bağlama ve uygun ilerleme mekanizması kullanılmadığında konik yüzeylerde dalgalanma, eksen kaçıklığı ve montaj uyumsuzlukları ortaya çıkar. Bu teknik rehberde konik tornalama nedir, torna tezgahında hangi yöntemlerle uygulanır ve hassas konik parça işleme için nelere dikkat edilmelidir sorularını inceliyoruz.
1. Konik Tornalama Nedir?
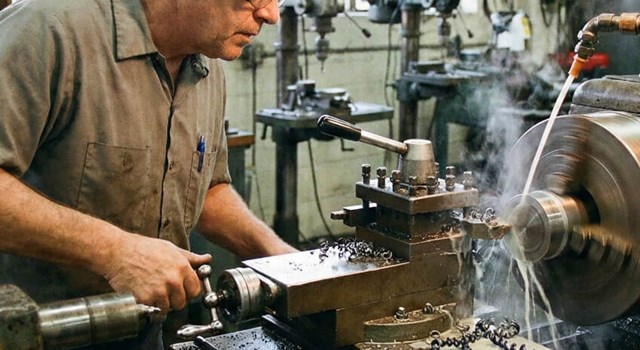
Konik tornalama; dönen bir iş parçasının ekseni boyunca çapının doğrusal ve düzenli bir oranda artması veya azalması prensibine dayanan talaşlı imalat operasyonudur. Düz tornalamada kesici takım fener mili eksenine tam paralel ilerlerken, konik parça işleme sırasında kesici takım iş parçası eksenine belirli bir açıyla yaklaşır veya uzaklaşır.
Bu geometri sayesinde birbiri içine geçen iki konik yüzey (erkek ve dişi konik), ekstra bir kama veya cıvataya ihtiyaç duymadan yüksek sürtünme ve merkezleme hassasiyetiyle birbirine kilitlenir.
2. Torna Tezgahında Konik İşleme Yöntemleri
İşlenecek koniğin uzunluğuna, açısına ve üretim adedine göre profesyonel bir torna tezgahında dört temel yöntem kullanılır:
1. Üst Sporta (Küçük Suport) Açı Verme Yöntemi
Kısa boylu ancak dik açılı (geniş açılı) koniklerin işlenmesinde en sık başvurulan yöntemdir.
- Tezgahın kesici takım kalemliğini taşıyan üst sportu gevşetilir ve altındaki dereceli tabladan istenen koniklik açısı ayarlanarak tekrar sıkılır.
- Otomatik ilerleme devre dışı bırakılır ve operatör üst sportun el çarkını manuel olarak çevirerek talaş kaldırır.
- Sınırı: Üst sportun hareket kurs boyu kısa olduğu için uzun şaftların konik tornalanmasında kullanılamaz.
2. Gezer Puntayı (Karşı Puntayı) Kaydırma Yöntemi
Uzun boylu ancak çok küçük açılı konik şaftların iki punta arasında işlenmesinde tercih edilir.
- Gezer punta gövdesinin altındaki ayar vidaları gevşetilerek punta ucu iş parçası ekseninden hesaplanan milimetre miktarı kadar öne veya arkaya kaydırılır.
- Tezgahın boylamasına otomatik ilerlemesi (arabası) çalıştırılarak boydan boya pürüzsüz bir yüzey elde edilir.
- Sınırı: Punta merkezleri eksenden kaydığı için parça üzerindeki punta delikleri ve punta uçları standart dışı aşınmaya maruz kalır; ayrıca dik açılı konikler bu yöntemle işlenemez.
3. Konik Tornalama Aparatı (Kopya Mastarı) Kullanımı
Seri üretimde hem uzun boylu hem de yüksek hassasiyet gerektiren iç ve dış koniklerin işlenmesinde en verimli mekanik çözümdür.
- Torna bankosunun arka kısmına bağlanan dereceli bir kılavuz kızak (mastar), enine arabaya bağlanır.
- Araba boylamasına ilerlerken mastar üzerindeki kızak kalemi otomatik olarak içeri veya dışarı doğru yönlendirir. Gezer punta ekseni bozulmadığı için standart punta delikleri kullanılabilir.
4. Geniş Form Kalemi ile Dalma Yöntemi
Çok kısa boylu pahların veya belirli standart açıların işlenmesinde, kesici kenarı istenen açıda bilenmiş geniş bir kater parçaya dik olarak daldırılarak form doğrudan aktarılır.
3. Hassas Konik Tornalama İçin Dikkat Edilmesi Gerekenler
Konik yüzeylerin geçme toleranslarını tam yakalamak için şu teknik kurallara uyulmalıdır:
- Kesici Takım Punta Ekseninde Olmalıdır: Torna ile konik işleme yapılırken en sık yapılan hata kalem ucunun parça merkezinden yüksekte veya alçakta bağlanmasıdır. Kalem ucu tam punta merkezinde değilse yüzey doğrusal bir konik yerine hiperbolik (kavisli) çıkar ve geçme aynası oturmaz.
- Kesici Takım Seçimi: Kesme kuvvetlerini düşük tutmak ve titreşimi (tırlamayı) engellemek için burun radyüsü küçük, pozitif açılı ve keskin karbür elmas uçlar tercih edilmelidir.
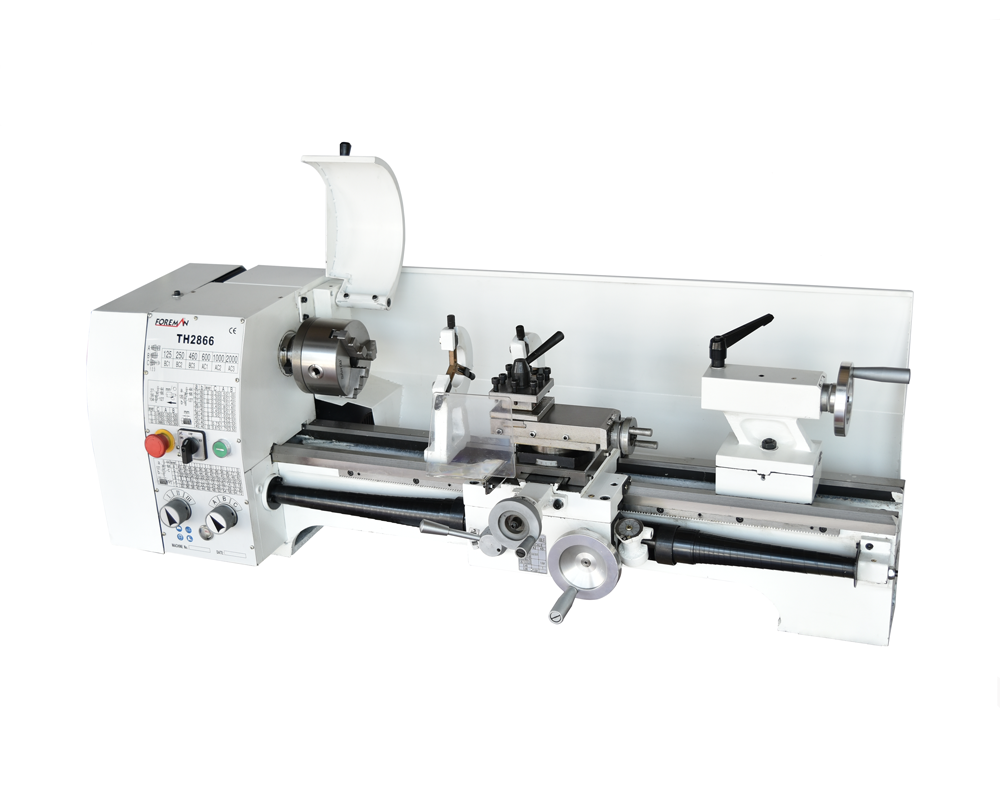
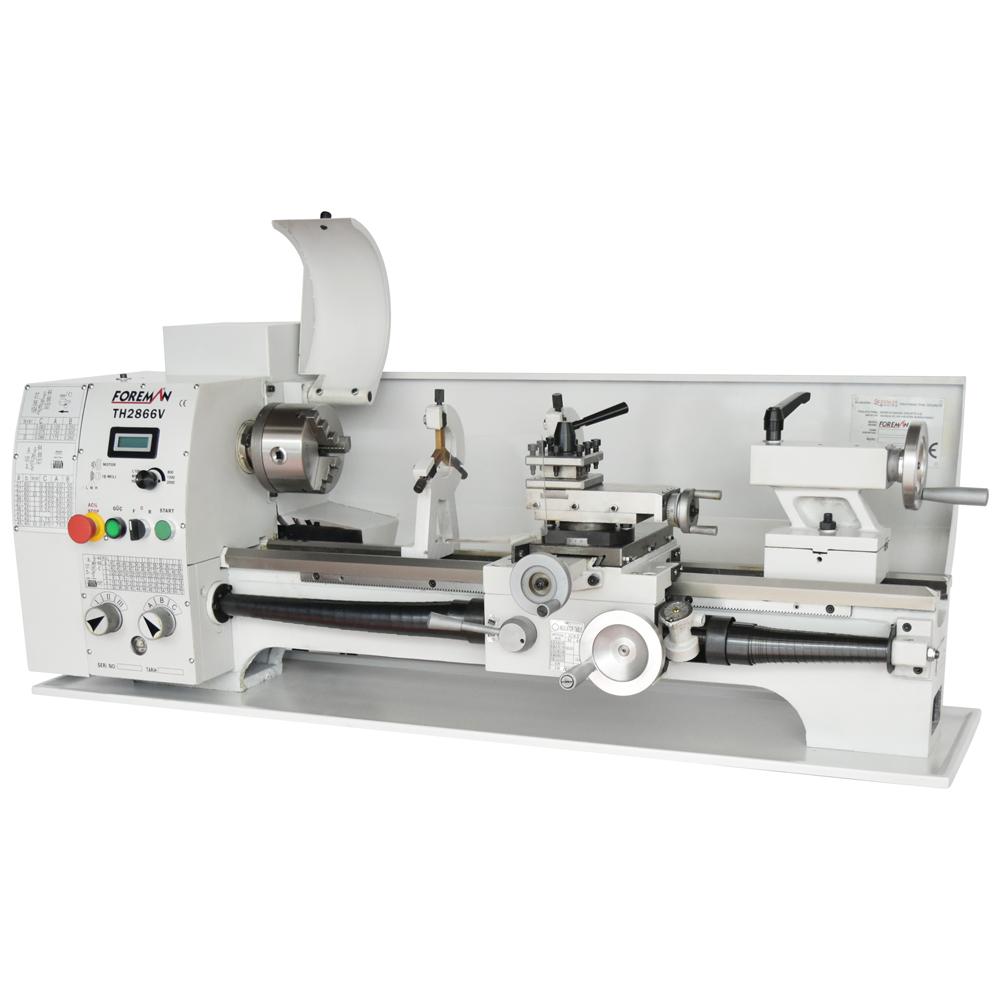
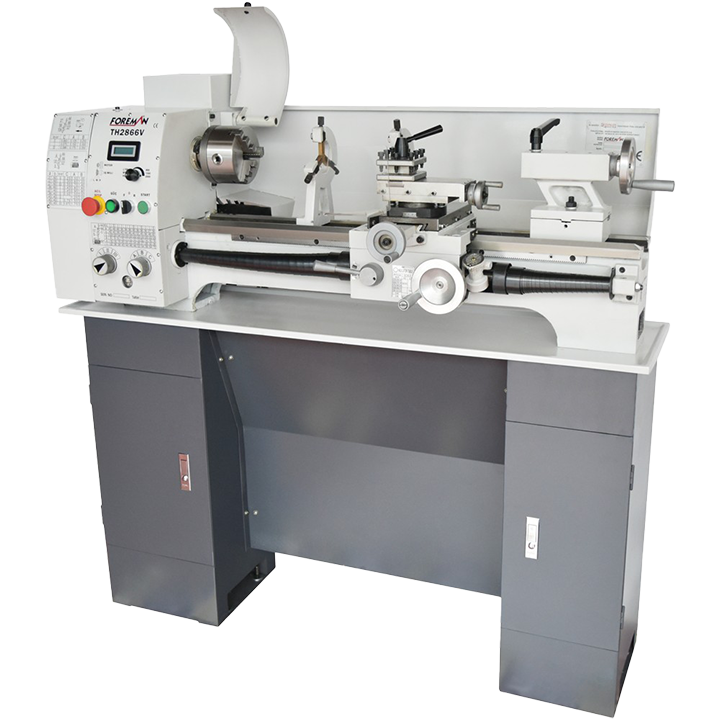
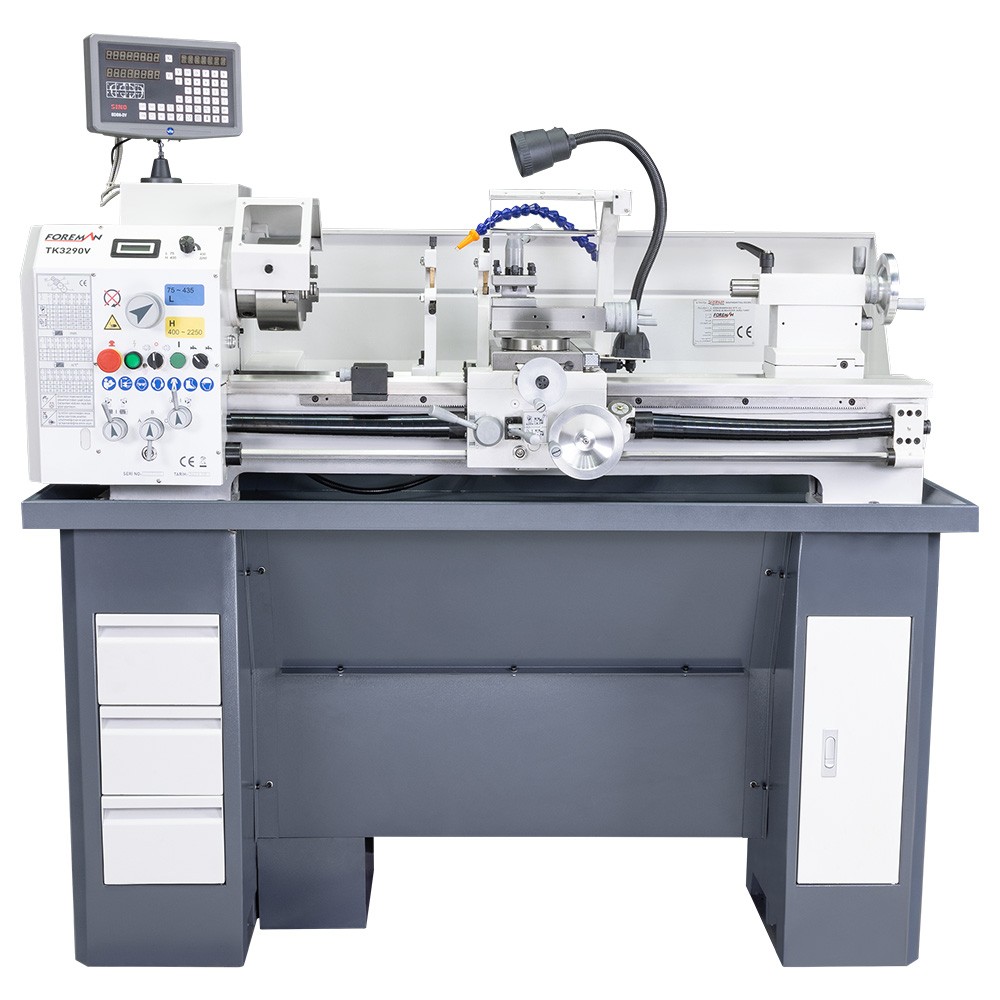
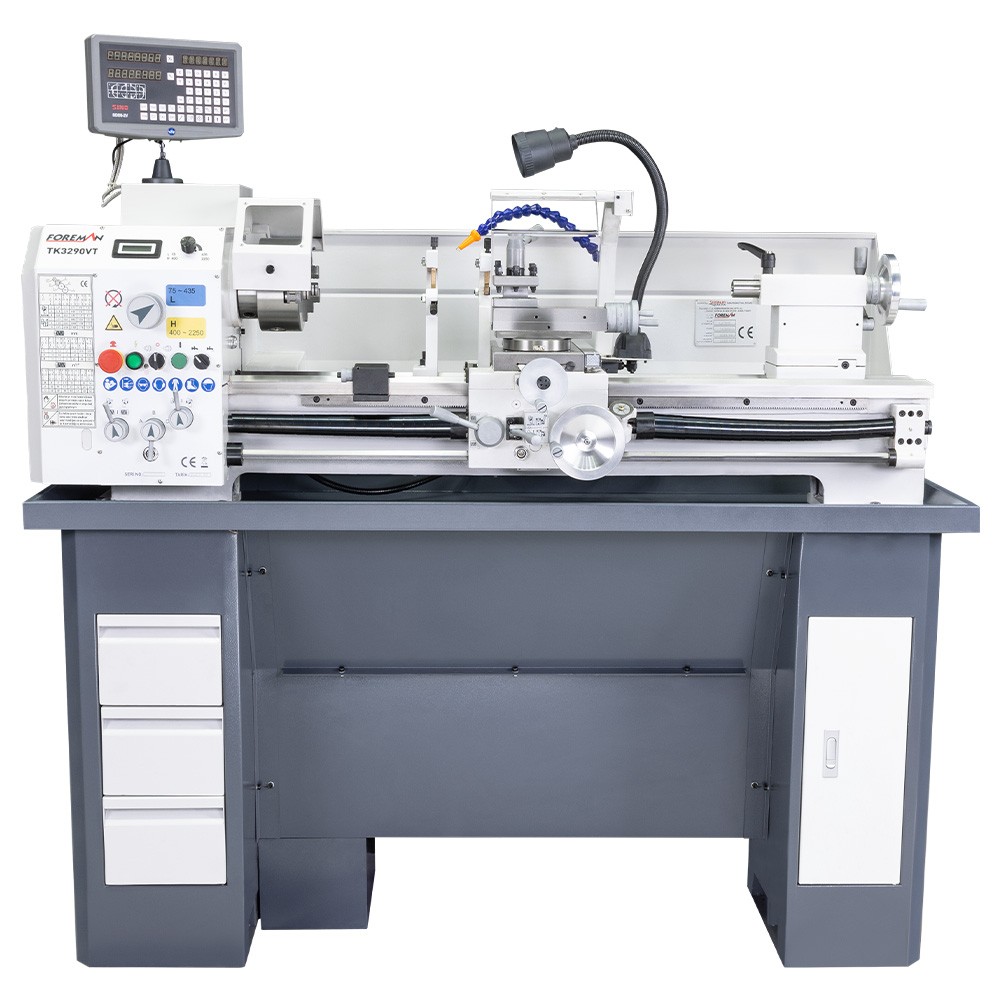
- Tezgah Rijitliği ve Açı Hassasiyeti: Üst sportun dereceli kadranı ve kızak boşlukları ölçü kalitesini doğrudan etkiler. Kızak boşlukları alınmış, dereceli tablaları net okunabilen rijit bir üniversal torna tezgahı, manuel ilerlemelerde dahi homojen yüzey pürüzlülüğü sağlar.
- Kontrol ve Ölçüm (Mavi Boya / Markalama Testi): Konik yüzeyin tam oturup oturmadığını anlamak için erkek konik üzerine ince bir tabaka markalama boyası (Prusya mavisi) sürülür, dişi yuvaya oturtulup hafifçe çevrilir. Boyanın yüzey boyunca eşit silinmesi açının kusursuz olduğunu doğrular.
Doğru Açı, Kusursuz Merkezleme
Konik tornalama, torna operatörünün geometrik hesaplama bilgisini ve mekanik el hassasiyetini ortaya koyduğu en nitelikli torna işlemleri arasındadır. Parça boyuna ve açısına en uygun işleme yöntemini seçmek, kesici takımı tam punta merkezine sıfırlamak ve rijit bir tezgah altyapısıyla çalışmak; sızdırmaz, salgısız ve yüksek mukavemetli konik bağlantılar üretmenizi sağlar.