

_zkmmzopp1k.jpg)
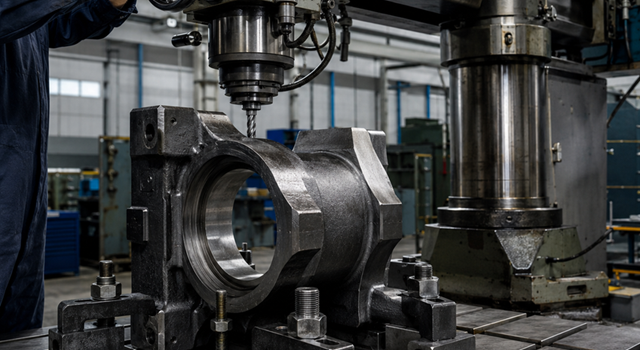
Talaşlı imalat atölyelerinden kalıphanelere, otomotiv servislerinden şantiye ortamlarına kadar delme operasyonları endüstriyel üretimin en temel adımlarından biridir. Ancak delik delme işleminde başarı; sadece kullanılan tezgahın rijitliği ve motor gücüyle değil, iş parçasıyla doğrudan temas eden kesici takımın doğru seçilmesi ile mümkündür. Yanlış seçilmiş bir matkap ucu; takımın hızla aşınarak körelmesine, iş parçasının deforme olmasına, delik ekseninin kaçmasına veya takımın kırılarak parça içinde kalmasına neden olur. Yüksek torklu ve stabil bir matkap tezgahının gücünü tam anlamıyla açığa çıkarmak, işlenecek malzemenin sertliğine ve operasyonun yapısına uygun uç geometrisini belirlemekten geçer. Bu kapsamlı rehberde, talaşlı imalatta en çok kullanılan matkap ucu çeşitleri ve kullanım alanlarını detaylarıyla inceliyoruz.
1. Malzeme Tipine Göre Matkap Ucu Çeşitleri
Delme performansını belirleyen ilk kriter, matkap ucunun imal edildiği metalurjik alaşımdır:
- HSS (Yüksek Hız Çeliği) Matkap Ucu: Karbon çeliğine tungsten, molibden, vanadyum ve krom katılarak elde edilen en yaygın matkap ucu çeşididir. 600°C sıcaklığa kadar sertliğini korur. Yumuşak çelikler, dökme demir, alüminyum, pirinç ve plastik malzemelerin delinmesinde mükemmel fiyat/performans dengesi sunar.
- Kobalt (HSS-Co / M35 - M42) Matkap Ucu: Standart HSS alaşımına %5 (M35) veya %8 (M42) oranında kobalt eklenerek üretilir. Kobalt katkısı, ucun yüksek sıcaklıklara karşı direncini artırır ve aşınma mukavemetini yükseltir. Paslanmaz çelik (AISI 304, 316), yay çeliği ve ısıl işlem görmüş sert metallerin delinmesinde ilk tercihtir.
- Karbür (Solid Karbür) Matkap Ucu: Tungsten karbür taneciklerinin kobalt bağlayıcı ile sinterlenmesi ile üretilir. HSS ve kobalt uçlara göre katbekat daha sert ve aşınmaya dirençlidir. Çok yüksek devir ve ilerleme hızlarında çalışabilir. Takım çelikleri, sertleştirilmiş metaller ve yüksek adetli seri üretim hatlarında tercih edilir; ancak kırılgan yapısı nedeniyle yalnızca yüksek rijitliğe sahip, salgısız tezgahlarda kullanılmalıdır.
2. Özel Operasyonel Matkap Uçları
Standart helisel delme dışında özel geometrik formlar oluşturmak için kullanılan uçlar:
- Punta Matkabı: Delme işlemine başlamadan önce kılavuz yuva açmak ve matkabın kaymasını önlemek için kullanılır. Kısa ve son derece rijit gövdesi sayesinde esnemez, merkezlemeyi milimetrik olarak sabitler. Ayrıca torna tezgahlarında punta başlığı ile parçayı desteklemek için merkezleme delikleri açar.
- Kademeli (Konik) Matkap Ucu: İnce sac, alüminyum levha veya plastik panellerde tek bir uçla farklı çaplarda pürüzsüz delikler açmak için tasarlanmıştır. Malzemeyi bükmeden ve çapak bırakmadan delme avantajı sağlar.
- Karbür Uçlu / Değiştirilebilir Uçlu (U-Drill) Matkaplar: Özellikle kalın malzemelerde ve büyük çaplı deliklerde gövdeyi değiştirmeden sadece aşınan karbür kesici uçları yenilemeye imkan tanıyan modern sistemlerdir.
3. Matkap Ucu Seçimi İçin Karar Tablosu
İşlenecek malzemenin sertliğine göre doğru uç seçimini aşağıdaki tablodan takip edebilirsiniz:
| Malzeme Türü | Önerilen Matkap Ucu | Dikkat Edilmesi Gereken Nokta |
|---|---|---|
| Yumuşak Çelik (St37, St52) | Standart HSS | Uygun devir ve standart bor yağı soğutması |
| Paslanmaz Çelik (Inox) | Kobalt (HSS-Co %5 / %8) | Düşük devir, yüksek baskı (ilerleme), bol soğutma |
| Dökme Demir (Pik / Sfero) | HSS veya Karbür | Kuru veya hava soğutmalı işleme, toz kontrolü |
| Alüminyum ve Bakır | HSS (Geniş Helis Açılı) | Talaş kaynamasını önlemek için yüksek devir |
| Sertleştirilmiş Takım Çeliği | Solid Karbür / Kaplamalı Karbür | Yüksek tezgâh rijitliği, kesinlikle titreşimsiz çalışma |
4. Doğru Uç Seçimi ve Kesme Parametrelerinin Önemi
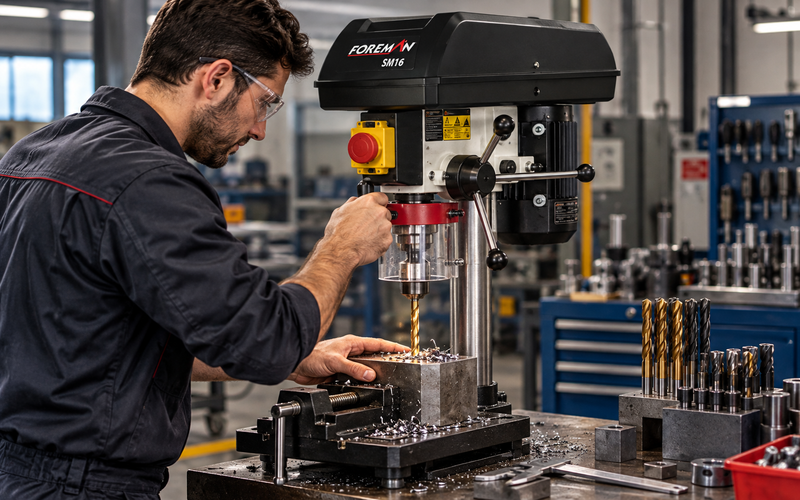
Matkap ucunun kalitesi kadar, o uca uygulanan devir (RPM) ve ilerleme hızı da operasyonun ömrünü belirler. Özellikle şanzımanlı matkap ile kalın malzemede delik delme: doğru devir, ilerleme ve uç seçimi süreçlerinde, çap büyüdükçe devrin düşürülmesi ve torkun artırılması şarttır. Küçük çaplı bir HSS uç yüksek devir isterken, 30 mm çapındaki bir kobalt uç düşük devir ve kararlı bir mekanik ilerleme ile beslenmelidir. Yetersiz soğutma sıvısı veya aşırı devir, en kaliteli kobalt veya karbür ucun bile kesme kenarlarını saniyeler içinde yakarak köreltir.
Takım Ömrünü ve Delik Kalitesini Güvenceye Alın
Atölyenizde delik delme kalitesini artırmak ve takım maliyetlerini kontrol altında tutmak; malzemenin mekanik direncine uygun matkap ucu çeşitlerini seçmekle başlar. Standart imalat operasyonlarında HSS uçlar bütçe dostu bir esneklik sağlarken, paslanmaz çelik gibi sert metallerde kobalt uçlar; seri üretim ve aşındırıcı malzemelerde ise karbür uçlar verimliliği en üst seviyeye taşır. Doğru kesici takım, uygun kesme parametreleri ve stabil bir takım tezgahı bir araya geldiğinde imalatta kusursuz delik geometrisi kaçınılmazdır.