

_zkmmzopp1k.jpg)
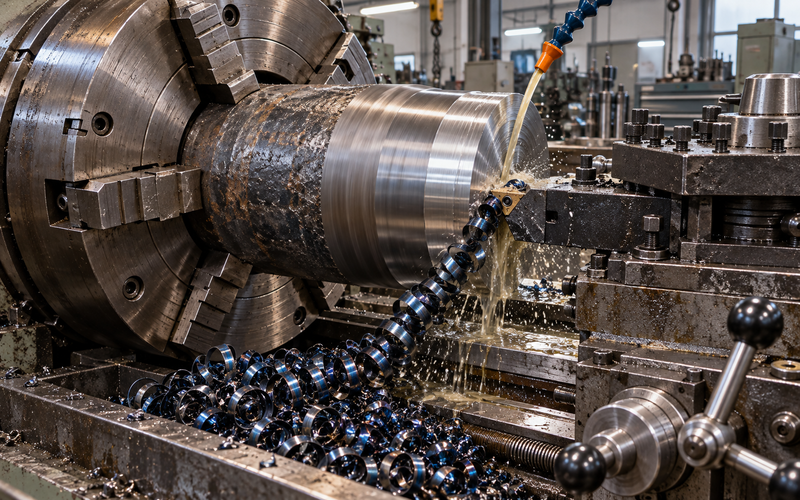
Talaşlı imalat sahasında bir torna, freze veya matkap tezgahı seçerken teknik tablolarda ilk incelenen iki ana parametre motor gücü ve maksimum devir sayısıdır. Ancak sahada işler her zaman devir göstergesindeki yüksek rakamlarla yürümez. Çoğu zaman yüksek hız kapasitesine sahip bir tezgah, sert bir çelik kütüğe veya geniş çaplı bir matkap ucuna temas ettiği anda bayılır, devirden düşer ya da tamamen durur. Bu durumun temelinde yatan kavramsal ayrım tork ve devir farkı ile doğrudan ilişkilidir. Bu rehberde tork nedir, devir nedir ve takım tezgahlarında doğru tork devir ilişkisi imalat performansını nasıl belirler sorularını teknik ve pratik boyutlarıyla inceliyoruz.
1. Temel Tanımlar: Tork Nedir ve Devir (RPM) Nedir?
Mekanik sistemlerin dinamiklerini anlamak için bu iki kavramın fiziksel karşılığını netleştirmek gerekir:
- Tork Nedir?: Tork, bir kuvvetin bir eksen etrafında oluşturduğu döndürme momentidir (Dönme kuvveti). Birimi Newton-metre (Nm) olarak ifade edilir. Takım tezgahlarında tork; kesici takımın malzemeye daldığında karşılaştığı kesme direncini yenme, talaşı ezmeden koparıp atabilme gücünü temsil eder. Kısacası tork, makinenin "çekiş kuvveti" veya "kas gücü"dür.
- Devir (RPM) Nedir?: RPM (Revolutions Per Minute), fener milinin veya kesici takımın bir dakika içinde tamamladığı tam tur sayısıdır. Devir, işin ne kadar hızlı döndüğünü veya takımın birim zamanda kaç devir attığını gösteren çizgisel hız göstergesidir. Kısacası devir, makinenin "çevikliği" ve "hızı"dır.
Güç (kW), kabaca tork ile devir sayısının çarpımına eşittir. Bu nedenle motor gücü sabitken devir arttıkça tork düşer; devir düştükçe mekanik aktarma organları sayesinde tork katlanarak artar.
2. Takım Tezgahlarında Düşük Devir – Yüksek Tork İlişkisi
Talaşlı imalatta en büyük kesme kuvvetleri, genellikle düşük hızlarda çalışılması gereken operasyonlarda meydana gelir. İşte bu noktada yüksek tork hayati bir gerekliliktir:
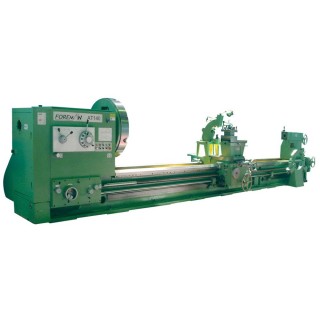
- Büyük Çaplı Parçaların Tornalanması: Geniş çaplı bir flanş veya şaft tornalanırken parçanın dış yüzeyindeki çevre hızı (kesme hızı) hızla artar. Kesici takımın yanmaması için tezgah fener milini 100-200 RPM gibi düşük devirlere çekmek zorundasınızdır. Eğer tezgahınız bu düşük devirde yüksek tork üretemiyorsa, kaba talaş kateri malzemeye daldığı anda ayna durur.
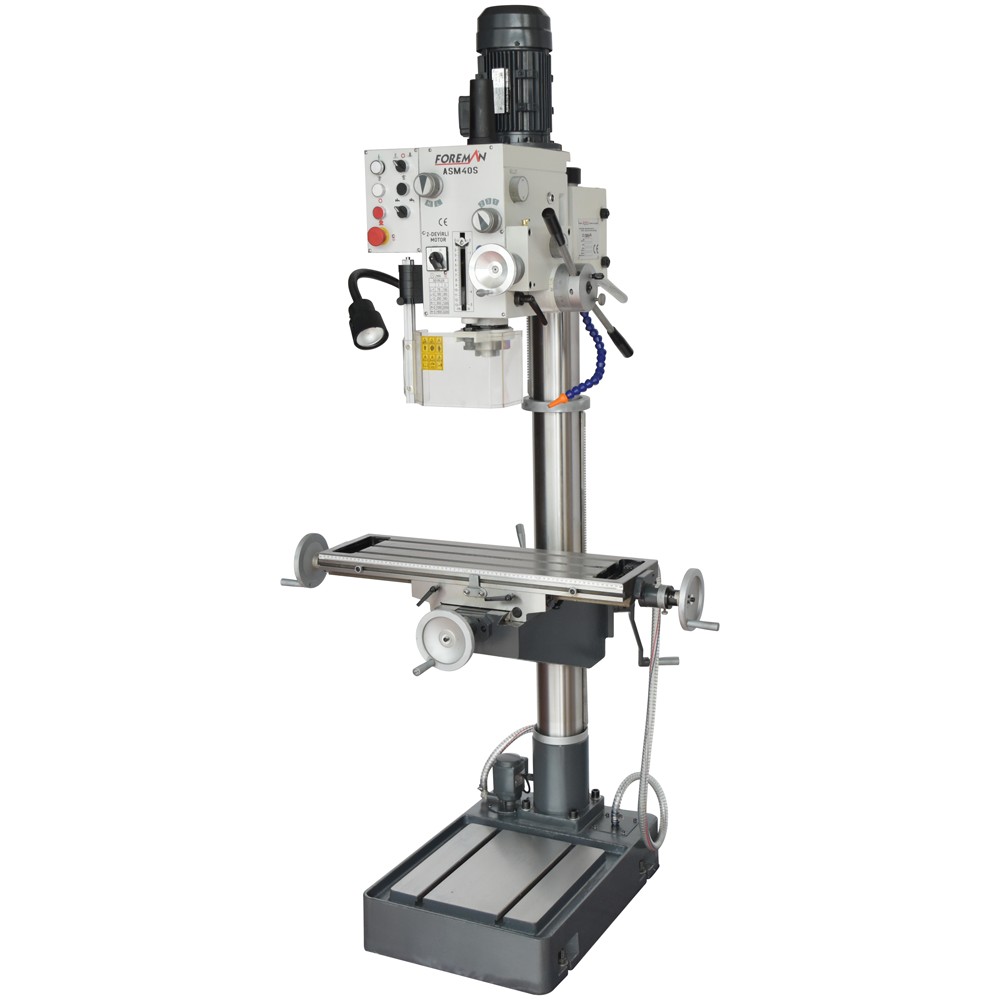
- Geniş Çaplı Delme ve Kılavuz Çekme: Örneğin 40 mm çapında bir helisel matkapla ıslah çeliği delerken veya M24 diş çekerken yüksek devir takımı yakar. Bu operasyonlar düşük devir ve çok yüksek döndürme momenti ister.
- Sert Malzemelerin İşlenmesi: Takım çelikleri, dökme demir ve paslanmaz çelikler yüksek kesme direncine sahiptir. Bu malzemelerde kesme kenarını korumak ve titreşimsiz talaş kaldırmak ancak rijit bir makine torku ile mümkündür.
3. Kayış Kasnak mı, Dişli Şanzıman mı? Torkun Kaynağı
Bir tezgahın motoru 5.5 kW olabilir; ancak bu gücün fener miline nasıl iletildiği tork kapasitesini baştan aşağı değiştirir:
- Doğrudan Kayışlı veya İnverterli Sistemler: Basit freze ve matkaplarda devir, motorun frekansı (inverter) kısılarak düşürüldüğünde motorun ürettiği tork da dramatik şekilde düşer. Düşük devirde motor zorlanır ve bayılma eğilimi gösterir.
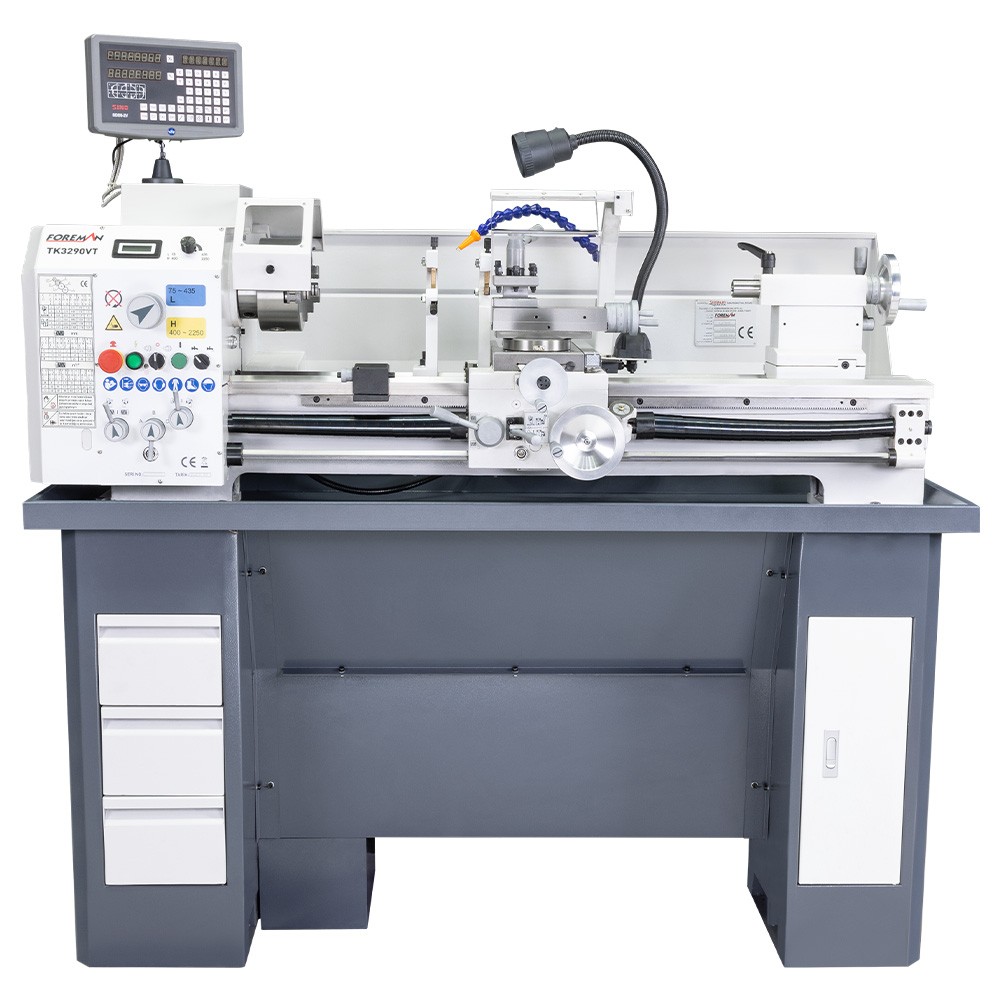
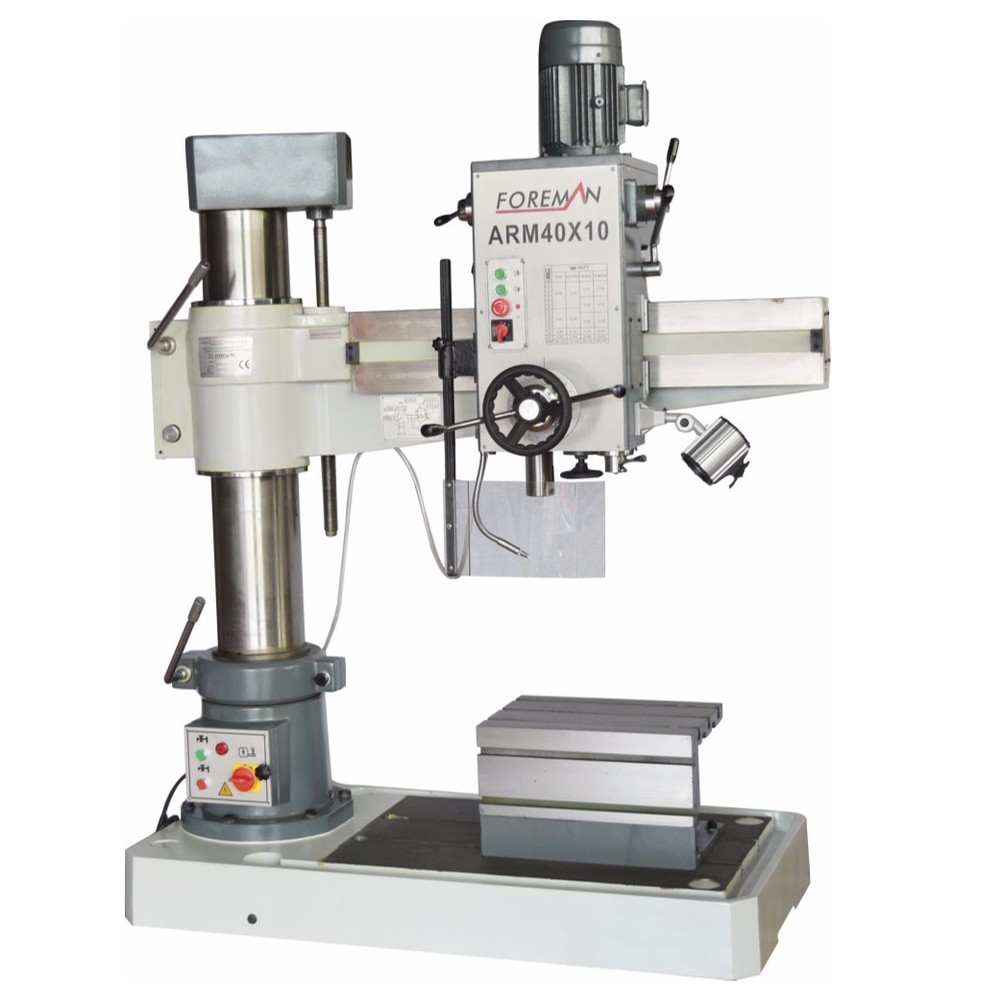
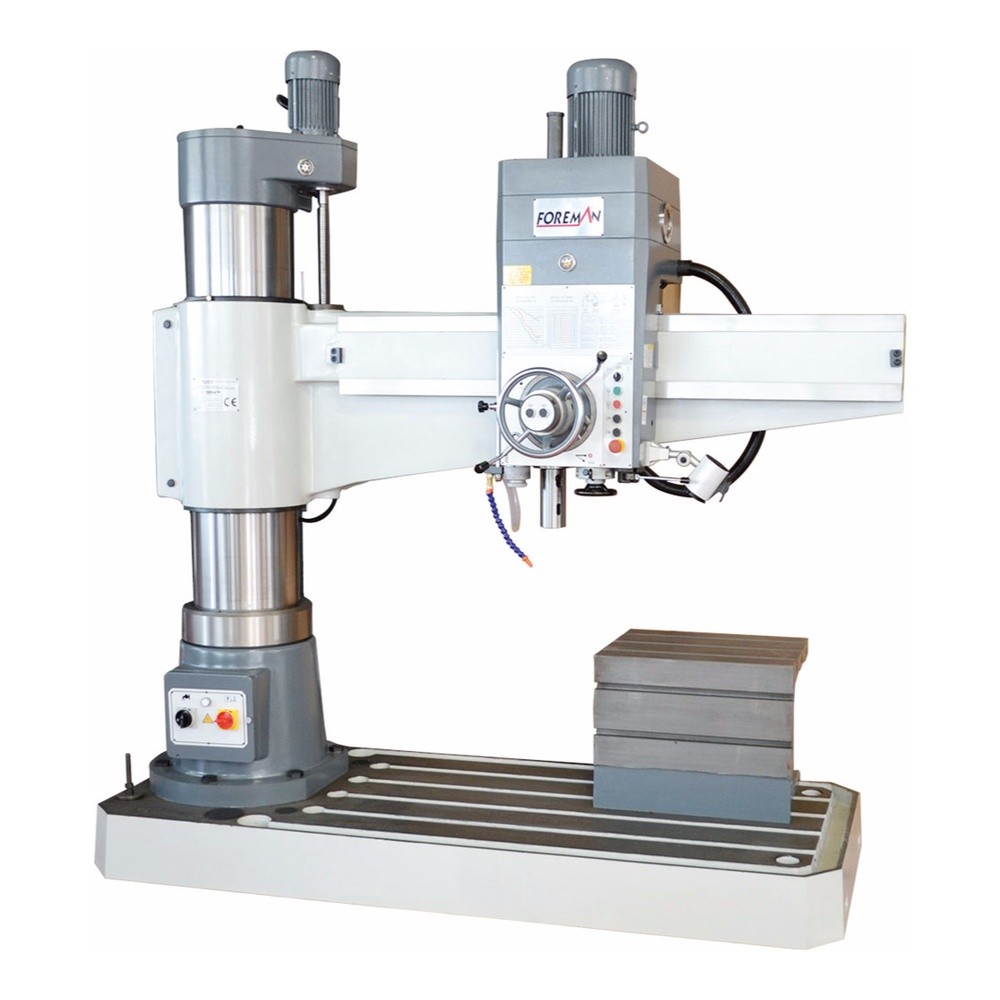
- Yağ Banyolu Dişli Şanzımanlar: Şanzımanlı tezgahlarda vites dişlileri devreye girer. Dişli oranı küçüldükçe devir düşerken mil torku fizik kuralları gereği katlanarak büyür. Ağır sanayi tipi şanzımanlı torna ve matkapların büyük çaplarda durmaksızın talaş kaldırabilmesinin sırrı bu mekanik tork aktarımıdır.
4. Malzeme ve Takım Çapına Göre Dengeyi Kurmak
İmalatta doğru parametreleri seçmek için şu altın kuralı gözetmek gerekir:
- Küçük Takım / Yumuşak Malzeme (Yüksek Devir - Düşük Tork): Alüminyum, pirinç gibi yumuşak malzemelerde veya 2-6 mm gibi ince parmak frezelerle çalışırken yüksek RPM gerekir; yüksek torka ihtiyaç duyulmaz.
- Büyük Takım / Sert Malzeme (Düşük Devir - Yüksek Tork): Büyük taranma kafaları, büyük helisel matkaplar ve sert çeliklerde devir düşürülmeli, makinenin tork rezervi kullanılmalıdır.
Tezgâh Alırken Sadece Devre Değil, Torka Bakın
Atölyenize yeni bir makine yatırımı yaparken sadece katalogda yazan maksimum RPM değerine odaklanmak büyük bir yanılgıdır. Asıl belirleyici kriter, tezgâhın zorlu talaş şartlarında ve düşük hız kademelerinde ne kadar kesme torkunu fener milinde muhafaza edebildiğidir. Doğru tork kapasitesine sahip bir tezgah; takım kırılmalarını azaltır, yüzey kalitesini artırır ve sert malzemelerde kesintisiz üretim gücü sunar.